Corte de acero al carbono de 6 mm en láser de fibra de 3 kW
Actualizado:
Respuesta corta
Un láser de fibra de 3 kW corta acero al carbono de 6 mm con oxígeno a 0,6–0,8 bar y 2–2,8 m/min. Para esta combinación tenemos 5 modos: el principal, de la tabla del fabricante de la fuente y 4 alternativos, de otras fuentes.
Velocidad de corte y presión del gas con 3 kW
Modo principal · Acero al carbono · 6 mm · 3 kW
RFL-3000(50u), Distancia focal del cabezal: Colimadora 100/Focal 150
Gas
O₂
Presión del gas
0,6bar
Velocidad
2,2–2,5m/min
Potencia
100%
Frecuencia
5000Hz
Duty cycle
100%
Foco
en la app
Altura de corte
en la app
Boquilla
en la app
Modo alternativo 1 · Acero al carbono · 6 mm · 3 kW
MAX 3000W, Cabezal: Raytools BM110
Gas
O₂
Presión del gas
0,7bar
Velocidad
2,4m/min
Potencia
100%
Frecuencia
5000Hz
Duty cycle
100%
Foco
en la app
Altura de corte
en la app
Boquilla
en la app
Modo alternativo 2 · Acero al carbono · 6 mm · 3 kW
MAX MFSC-3000X-50um, Cabezal: ninguno
Gas
O₂
Presión del gas
0,8bar
Velocidad
2,6m/min
Potencia
100%
Frecuencia
5000Hz
Duty cycle
100%
Foco
en la app
Altura de corte
en la app
Boquilla
en la app
Modo alternativo 3 · Acero al carbono · 6 mm · 3 kW
MAX, Cabezal: raytools bm110
Gas
O₂
Presión del gas
0,8bar
Velocidad
2m/min
Potencia
100%
Frecuencia
5000Hz
Duty cycle
100%
Foco
en la app
Altura de corte
en la app
Boquilla
en la app
Modo alternativo 4 · Acero al carbono · 6 mm · 3 kW
Raycus, Cabezal: ninguno
Gas
O₂
Presión del gas
0,6bar
Velocidad
2,8m/min
Potencia
100%
Frecuencia
5000Hz
Duty cycle
100%
Foco
en la app
Altura de corte
en la app
Boquilla
en la app
Con qué modo empezar
- Modo principal. Punto de partida para la mayoría de las máquinas de 3 kW, de la tabla del propio fabricante de la fuente.
- Modo alternativo 1. Presión de oxígeno 0,1 bar mayor. Fuente: MAX 3000W, Cabezal: Raytools BM110. Pruébalo cuando el modo principal deja escoria dura o la pieza no cae.
- Modo alternativo 2. Más rápido: 2,6 m/min frente a 2,2–2,5 m/min. Presión de oxígeno 0,2 bar mayor. Fuente: MAX MFSC-3000X-50um, Cabezal: ninguno. Pruébalo cuando el corte sale limpio y quieres más velocidad; si el canto empeora, vuelve al modo principal.
- Modo alternativo 3. Más lento: 2 m/min frente a 2,2–2,5 m/min. Presión de oxígeno 0,2 bar mayor. Fuente: MAX, Cabezal: raytools bm110. Pruébalo en chapa oxidada o con cascarilla, o cuando el modo principal no corta limpio.
- Modo alternativo 4. Más rápido: 2,8 m/min frente a 2,2–2,5 m/min. Fuente: Raycus, Cabezal: ninguno. Pruébalo cuando el corte sale limpio y quieres más velocidad; si el canto empeora, vuelve al modo principal.
Tiempo de corte y consumo de gas por metro
A estas velocidades, un metro de corte lleva unos 21–30 segundos. El consumo de oxígeno por la boquilla es de unos 1–1,9 m³ por hora, o 6–12 litros por metro de corte, sin contar la perforación.
Tabla de corte láser acero al carbono: espesores y potencias vecinos
| Espesor · potencia | Gas | Velocidad, m/min |
|---|---|---|
| 4 mm · 3 kW | O₂ | 3–3,2 |
| 5 mm · 3 kW | O₂ | 2,7–3 |
| 6 mm · 2 kW | O₂ | 1,8 |
| 6 mm · 3 kW | O₂ | 2,2–2,5 |
| 6 mm · 4 kW | O₂ | 2,5–2,8 |
| 6 mm · 6 kW | N₂ / aire | 5–6 |
| 6 mm · 6 kW | O₂ | 2,7–3,2 |
| 7 mm · 3 kW | O₂ | 2,2 |
| 8 mm · 3 kW | O₂ | 1,8–2,2 |
Pasar de 3 kW a 4 kW da cerca de un 13% más de velocidad en 6 mm con oxígeno. Con nitrógeno o aire aquí se corta unas 2,3 veces más rápido que con oxígeno, pero hace falta 6 kW.
Defectos habituales al cortar acero al carbono con oxígeno
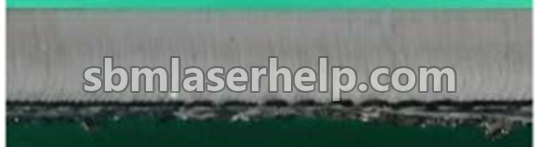
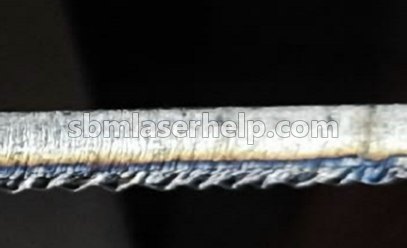
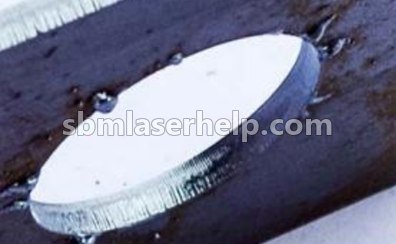
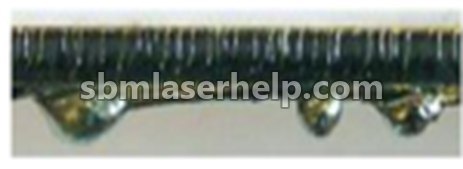
¿No sabes cuál es el tuyo? Envía una foto del canto a la app y te dirá el defecto y la solución.
Preguntas relacionadas
- ¿Puede un láser de fibra de 3 kW cortar acero al carbono de 6 mm con nitrógeno o aire?
- En nuestras tablas, el nitrógeno o el aire para acero al carbono de 6 mm empiezan en 6 kW, a 5–6 m/min. Con 3 kW se corta con oxígeno: el hierro al arder aporta el calor que el haz solo no tiene.
- ¿Cuál es el mayor espesor de acero al carbono que corta un láser de fibra de 3 kW?
- Nuestras tablas llegan a 26 mm de acero al carbono con 3 kW, a 0,23 m/min, con oxígeno. El siguiente espesor, 30 mm, empieza en 8 kW.
- ¿Por qué la velocidad es un rango?
- La superficie de la chapa, la calidad del metal, la pureza del oxígeno y el estado del cristal protector cambian el resultado. Empieza por el valor más bajo, haz un corte de prueba y sube la velocidad en pasos del 5% mientras el canto inferior siga limpio.
- ¿Dónde están el foco, la altura de corte y la boquilla?
- Dependen del cabezal y de la lente, así que un solo número a menudo no sirve para tu máquina. La app muestra el modo completo y lo ajusta a la máquina que añadas a tu perfil.