Corte de acero al carbono en láser de fibra
El acero al carbono suele cortarse con oxígeno: el hierro que arde aporta calor, así que la chapa gruesa se corta con potencia moderada, pero el canto depende de un gas limpio, la presión correcta y una velocidad estable. Empieza por la escoria abajo, la queja más común en acero al carbono. Los parámetros de corte por potencia y espesor están abajo; el foco, la altura de corte y la boquilla de cada uno están en SBM Laser Help.
Todos los modos de corte por metal, espesor, gas y potencia del láser, con modos alternativos, están en las tablas de parámetros de SBM Laser Help.Tablas de parámetros en la app →
Tabla de corte láser acero al carbono por potencia y espesor
Corte de acero al carbono: preguntas y respuestas
- ¿Cómo elimino la escoria al cortar acero al carbono con oxígeno?
La escoria en acero al carbono es óxido fundido que solidificó antes de que el gas pudiera sacarlo. Las palancas, en este orden: presión de oxígeno (casi siempre demasiado alta en chapa gruesa), velocidad de corte, posición del foco y distancia boquilla-chapa. Por encima de 10 mm, casi toda la escoria es cuestión de presión y foco, no de potencia.
Leer la respuesta →

Defectos habituales al cortar acero al carbono
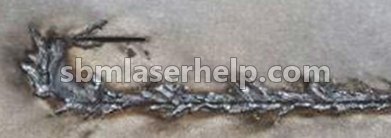
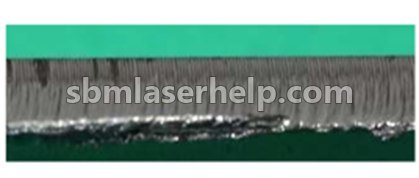
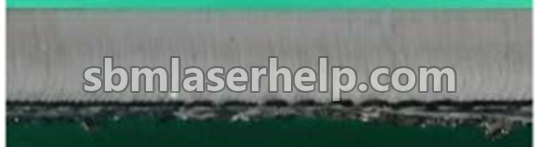
Problemas de calidad de corte
- El láser de fibra dejó de cortar la chapa, ¿qué pasa?
Cuando una máquina que cortaba deja de penetrar, el haz pierde energía camino a la chapa o llega donde no debe. Por orden de probabilidad: cristal protector sucio o agrietado, boquilla gastada, foco desviado, caída de presión de gas y solo al final la propia fuente.
Leer la respuesta → - ¿Por qué el canto de corte sale áspero y estriado en vez de liso?
Las estrías son la huella de un frente de fusión inestable. Las líneas gruesas que se arrastran hacia atrás indican que el fundido no sigue el ritmo: normalmente velocidad, foco o dinámica del gas. Las líneas finas y regulares son normales y no se eliminan del todo; lo que se controla es su profundidad y a qué altura del canto empiezan.
Leer la respuesta → - ¿Por qué mi cortadora láser lanza salpicaduras y obstruye la boquilla?
La salpicadura es fundido expulsado hacia arriba, hacia el cabezal, en vez de hacia abajo por la sangría — normalmente por perforar material grueso de forma demasiado agresiva, distancia demasiado baja o presión demasiado alta para la boquilla. Obstruye la boquilla rápido, y una boquilla obstruida empeora aún más la salpicadura.
Leer la respuesta → - ¿Por qué mi sangría sale cónica, más ancha arriba que abajo?
La conicidad significa que el haz no está dando un corte de paredes rectas en todo el espesor: normalmente el foco está en la superficie o por encima en material grueso, la velocidad va algo alta, o una lente gastada está dispersando el haz. Aparece sobre todo en chapa de más de 8–10 mm, donde el haz tiene más profundidad que recorrer.
Leer la respuesta →


