Tabla de corte de acero al carbono en láser de fibra de 6 kW
Actualizado:
Respuesta corta
Con 6 kW, la tabla tiene modos de corte de acero al carbono de 1 a 25 mm: con nitrógeno o aire (1–6 mm), con oxígeno (3–25 mm). La velocidad va de 35–45 m/min en 1 mm a 0,5 m/min en 25 mm. Para chapa más gruesa hace falta 12 kW, hasta 40 mm.
Velocidad de corte y presión del gas por espesor
| Espesor | Gas | Presión, bar | Velocidad, m/min | Potencia, % | Gas por 1 m | Foco, mm | Altura, mm | Boquilla |
|---|---|---|---|---|---|---|---|---|
| 1 mm | N₂ / aire | 12 | 35–45 | 100 | ||||
| 2 mm | N₂ / aire | 12 | 20–25 | 100 | ||||
| 3 mm | N₂ / aire | 14 | 12–14 | 100 | ||||
| O₂ | 0,6 | 3,5–4,2 | 40 | |||||
| 4 mm | N₂ / aire | 14 | 8–10 | 100 | ||||
| O₂ | 0,6 | 3,3–3,8 | 40 | |||||
| 5 mm | N₂ / aire | 16 | 6–7 | 100 | ||||
| O₂ | 0,6 | 3–3,6 | 50 | |||||
| 6 mm | N₂ / aire | 16 | 5–6 | 100 | ||||
| O₂ | 0,6 | 2,7–3,2 | 55 | |||||
| 8 mm | O₂ | 0,6 | 2,2–2,5 | 70 | ||||
| 10 mm | O₂ | 0,6 | 2–2,3 | 92 | ||||
| 12 mm | O₂ | 0,6 | 0,9–1 | 37 | ||||
| O₂ | 0,6 | 1,9–2,1 | 100 | |||||
| 14 mm | O₂ | 0,6 | 0,8–0,9 | 37 | ||||
| O₂ | 0,6 | 1,4–1,7 | 100 | |||||
| 16 mm | O₂ | 0,6 | 0,8–0,9 | 37 | ||||
| O₂ | 0,6 | 1,2–1,4 | 100 | |||||
| 18 mm | O₂ | 0,6 | 0,65–0,75 | 37 | ||||
| O₂ | 0,6 | 0,8 | 100 | |||||
| 20 mm | O₂ | 0,6 | 0,5–0,6 | 40 | ||||
| O₂ | 0,6 | 0,6–0,7 | 100 | |||||
| 22 mm | O₂ | 0,6 | 0,45–0,5 | 40 | ||||
| O₂ | 0,6 | 0,5–0,6 | 100 | |||||
| 25 mm | O₂ | 0,5 | 0,5 | 40 | ||||
| O₂ | 0,6 | 0,4–0,5 | 100 |
Corte de acero al carbono a distintas potencias: lo que aporta cada kilovatio
| Espesor | 3 kW, m/min | 6 kW, m/min | 12 kW, m/min |
|---|---|---|---|
| 1 mm | 28–35 | 35–45 | 50–60 |
| 4 mm | 3–3,2 | 8–10 | 20–24 |
| 8 mm | 1,8–2,2 | 2,2–2,5 | 7–10 |
| 12 mm | 0,9–1 | 1,9–2,1 | 1,8–2 |
| 18 mm | 0,5–0,6 | 0,8 | 1,6 |
| 25 mm | 0,54 | 0,5 | 0,8–1 |
Defectos habituales al cortar acero al carbono
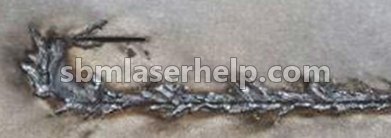
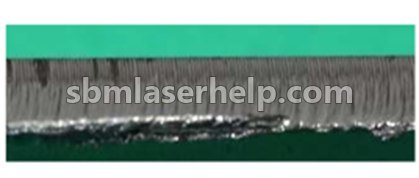
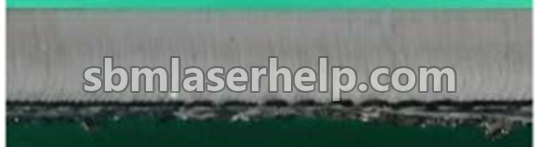
¿No sabes cuál es el tuyo? Envía una foto del canto a la app y te dirá el defecto y la solución.
Tablas de corte de acero al carbono a otras potencias
Preguntas relacionadas
- ¿Qué espesor de acero al carbono corta un láser de fibra de 6 kW?
- Según la tabla, hasta 25 mm, con oxígeno, a 0,5 m/min. La chapa más gruesa se corta con 12 kW.
- ¿Con qué gas cortar acero al carbono a 6 kW?
- Según la tabla: con nitrógeno o aire (1–6 mm), con oxígeno (3–25 mm). La app elige el modo exacto para su máquina y su boquilla.
- ¿Dónde están el foco, la boquilla y la altura de corte?
- Para cada fila de la tabla están en la app SBM Laser Help, junto con modos alternativos de otras fuentes.