6 kW fiber lazer karbon çelik kesim tablosu
Güncellendi:
Kısa yanıt
6 kW gücünde tabloda 1–25 mm arası karbon çelik kesim modları var: 1–6 mm azot veya havayla, 3–25 mm oksijenle. Hız, 1 mm kalınlıkta 35–45 m/min, 25 mm kalınlıkta 0,5 m/min. Daha kalın sac için 12 kW gerekir, 40 mm kalınlığa kadar.
Kalınlığa göre kesim hızı ve gaz basıncı
| Kalınlık | Gaz | Basınç, bar | Hız, m/min | Güç, % | 1 m için gaz | Odak, mm | Yükseklik, mm | Nozul |
|---|---|---|---|---|---|---|---|---|
| 1 mm | N₂ / hava | 12 | 35–45 | 100 | ||||
| 2 mm | N₂ / hava | 12 | 20–25 | 100 | ||||
| 3 mm | N₂ / hava | 14 | 12–14 | 100 | ||||
| O₂ | 0,6 | 3,5–4,2 | 40 | |||||
| 4 mm | N₂ / hava | 14 | 8–10 | 100 | ||||
| O₂ | 0,6 | 3,3–3,8 | 40 | |||||
| 5 mm | N₂ / hava | 16 | 6–7 | 100 | ||||
| O₂ | 0,6 | 3–3,6 | 50 | |||||
| 6 mm | N₂ / hava | 16 | 5–6 | 100 | ||||
| O₂ | 0,6 | 2,7–3,2 | 55 | |||||
| 8 mm | O₂ | 0,6 | 2,2–2,5 | 70 | ||||
| 10 mm | O₂ | 0,6 | 2–2,3 | 92 | ||||
| 12 mm | O₂ | 0,6 | 0,9–1 | 37 | ||||
| O₂ | 0,6 | 1,9–2,1 | 100 | |||||
| 14 mm | O₂ | 0,6 | 0,8–0,9 | 37 | ||||
| O₂ | 0,6 | 1,4–1,7 | 100 | |||||
| 16 mm | O₂ | 0,6 | 0,8–0,9 | 37 | ||||
| O₂ | 0,6 | 1,2–1,4 | 100 | |||||
| 18 mm | O₂ | 0,6 | 0,65–0,75 | 37 | ||||
| O₂ | 0,6 | 0,8 | 100 | |||||
| 20 mm | O₂ | 0,6 | 0,5–0,6 | 40 | ||||
| O₂ | 0,6 | 0,6–0,7 | 100 | |||||
| 22 mm | O₂ | 0,6 | 0,45–0,5 | 40 | ||||
| O₂ | 0,6 | 0,5–0,6 | 100 | |||||
| 25 mm | O₂ | 0,5 | 0,5 | 40 | ||||
| O₂ | 0,6 | 0,4–0,5 | 100 |
Farklı güçlerde karbon çelik kesimi: her kilovat ne kazandırır
| Kalınlık | 3 kW, m/min | 6 kW, m/min | 12 kW, m/min |
|---|---|---|---|
| 1 mm | 28–35 | 35–45 | 50–60 |
| 4 mm | 3–3,2 | 8–10 | 20–24 |
| 8 mm | 1,8–2,2 | 2,2–2,5 | 7–10 |
| 12 mm | 0,9–1 | 1,9–2,1 | 1,8–2 |
| 18 mm | 0,5–0,6 | 0,8 | 1,6 |
| 25 mm | 0,54 | 0,5 | 0,8–1 |
Karbon çelik kesiminde sık kusurlar
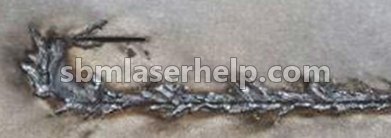
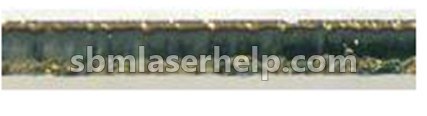
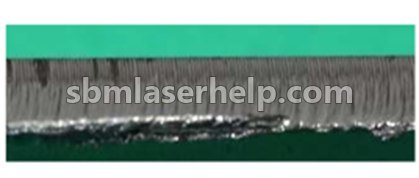
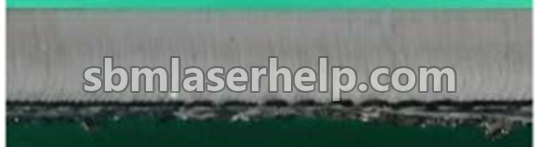
Hangisi olduğundan emin değil misiniz? Kenarın fotoğrafını uygulamaya gönderin, kusuru ve çözümü söylesin.
Diğer güçlerde karbon çelik kesim tabloları
İlgili sorular
- 6 kW fiber lazer ne kalınlıkta karbon çelik keser?
- Tabloya göre 25 mm kalınlığa kadar, oksijenle, 0,5 m/min hızda. Daha kalın sac 12 kW ile kesilir.
- 6 kW gücünde karbon çelik hangi gazla kesilir?
- Tabloya göre: 1–6 mm azot veya havayla, 3–25 mm oksijenle. Makineniz ve nozulunuz için tam modu uygulama seçer.
- Odak, nozul ve kesme yüksekliği nerede?
- Tablonun her satırı için SBM Laser Help uygulamasında, başka kaynaklardan alternatif modlarla birlikte.