6 kW fiber lazerde 10 mm karbon çelik kesimi
Güncellendi:
Kısa yanıt
6 kW fiber lazerde 10 mm karbon çelik, oksijenle, 0,55–1,2 bar basınç ve 1,8–3,3 m/min hızda kesilir. Bu kombinasyon için 12 modumuz var: kaynak üreticisinin tablosundan temel mod ve başka kaynaklardan 11 alternatif mod.
6 kW gücünde kesim hızı ve gaz basıncı
Temel mod · Karbon çelik · 10 mm · 6 kW
RFL-6000(100u), Kesme kafası odak mesafesi: Kolimasyon 100/Odak 200
Gaz
O₂
Gaz basıncı
0,6bar
Hız
2–2,3m/min
Güç
92%
Frekans
5000Hz
Duty cycle
92%
Odak
uygulamada
Kesme yüksekliği
uygulamada
Nozul
uygulamada
Alternatif mod 1 · Karbon çelik · 10 mm · 6 kW
MAX MFSC-6000W-100um, Kafa: yok
Gaz
O₂
Gaz basıncı
0,6bar
Hız
2,1m/min
Güç
100%
Frekans
5000Hz
Duty cycle
100%
Odak
uygulamada
Kesme yüksekliği
uygulamada
Nozul
uygulamada
Alternatif mod 2 · Karbon çelik · 10 mm · 6 kW
Raycus, Kafa: yok
Gaz
O₂
Gaz basıncı
0,65bar
Hız
2,2m/min
Güç
86%
Frekans
5000Hz
Duty cycle
90%
Odak
uygulamada
Kesme yüksekliği
uygulamada
Nozul
uygulamada
Alternatif mod 3 · Karbon çelik · 10 mm · 6 kW
Raycus, Kafa: raytools BM06K
Gaz
O₂
Gaz basıncı
0,78bar
Hız
2,1m/min
Güç
88%
Frekans
5000Hz
Duty cycle
100%
Odak
uygulamada
Kesme yüksekliği
uygulamada
Nozul
uygulamada
Alternatif mod 4 · Karbon çelik · 10 mm · 6 kW
Raycus, Kafa: yok
Gaz
O₂
Gaz basıncı
0,75bar
Hız
2,1m/min
Güç
95%
Frekans
5000Hz
Duty cycle
100%
Odak
uygulamada
Kesme yüksekliği
uygulamada
Nozul
uygulamada
Alternatif mod 5 · Karbon çelik · 10 mm · 6 kW
Raycus, Kafa: yok
Gaz
O₂
Gaz basıncı
1,2bar
Hız
2,3m/min
Güç
100%
Frekans
5000Hz
Duty cycle
100%
Odak
uygulamada
Kesme yüksekliği
uygulamada
Nozul
uygulamada
Alternatif mod 6 · Karbon çelik · 10 mm · 6 kW
MAX, Kafa: WSX
Gaz
O₂
Gaz basıncı
0,8bar
Hız
1,8m/min
Güç
100%
Frekans
5000Hz
Duty cycle
100%
Odak
uygulamada
Kesme yüksekliği
uygulamada
Nozul
uygulamada
Alternatif mod 7 · Karbon çelik · 10 mm · 6 kW
Raycus, Kafa: BOCI BLT
Gaz
O₂
Gaz basıncı
0,68bar
Hız
2,3m/min
Güç
99%
Frekans
5000Hz
Duty cycle
1000%
Odak
uygulamada
Kesme yüksekliği
uygulamada
Nozul
uygulamada
Alternatif mod 8 · Karbon çelik · 10 mm · 6 kW
Raycus, Kafa: BOCI BLT 420s
Gaz
O₂
Gaz basıncı
0,55bar
Hız
2,4m/min
Güç
100%
Frekans
5000Hz
Duty cycle
100%
Odak
uygulamada
Kesme yüksekliği
uygulamada
Nozul
uygulamada
Alternatif mod 9 · Karbon çelik · 10 mm · 6 kW
IPG, Kafa: Precitec
Gaz
O₂
Gaz basıncı
0,6bar
Hız
3,3m/min
Güç
100%
Frekans
5000Hz
Duty cycle
100%
Odak
uygulamada
Kesme yüksekliği
uygulamada
Nozul
uygulamada
Alternatif mod 10 · Karbon çelik · 10 mm · 6 kW
gw, Kafa: NC63A
Gaz
O₂
Gaz basıncı
0,8bar
Hız
2,5m/min
Güç
100%
Frekans
5000Hz
Duty cycle
100%
Odak
uygulamada
Kesme yüksekliği
uygulamada
Nozul
uygulamada
Alternatif mod 11 · Karbon çelik · 10 mm · 6 kW
GW, Kafa: yok
Gaz
O₂
Gaz basıncı
0,8bar
Hız
2,3m/min
Güç
100%
Frekans
5000Hz
Duty cycle
100%
Odak
uygulamada
Kesme yüksekliği
uygulamada
Nozul
uygulamada
Hangi modla başlamalı
- Temel mod. Çoğu 6 kW makine için başlangıç noktası; kaynak üreticisinin kendi tablosundan.
- Alternatif mod 1. Kaynak: MAX MFSC-6000W-100um, Kafa: yok. Basınç ve hız temel modla aynı; makinenizde bu kaynak veya bu kafa varsa kullanın.
- Alternatif mod 2. Oksijen basıncı 0,1 bar daha yüksek. Kaynak: Raycus, Kafa: yok. Temel mod sert cüruf bıraktığında veya parça düşmediğinde deneyin.
- Alternatif mod 3. Oksijen basıncı 0,2 bar daha yüksek. Kaynak: Raycus, Kafa: raytools BM06K. Temel mod sert cüruf bıraktığında veya parça düşmediğinde deneyin.
- Alternatif mod 4. Oksijen basıncı 0,2 bar daha yüksek. Kaynak: Raycus, Kafa: yok. Temel mod sert cüruf bıraktığında veya parça düşmediğinde deneyin.
- Alternatif mod 5. Daha hızlı: 2–2,3 m/min yerine 2,3 m/min. Oksijen basıncı 0,6 bar daha yüksek. Kaynak: Raycus, Kafa: yok. Kesim temizse ve daha fazla hız istiyorsanız deneyin; kenar kötüleşirse temel moda dönün.
- Alternatif mod 6. Daha yavaş: 2–2,3 m/min yerine 1,8 m/min. Oksijen basıncı 0,2 bar daha yüksek. Kaynak: MAX, Kafa: WSX. Paslı veya tufallı sacda ya da temel mod temiz kesmediğinde deneyin.
- Alternatif mod 7. Daha hızlı: 2–2,3 m/min yerine 2,3 m/min. Oksijen basıncı 0,1 bar daha yüksek. Kaynak: Raycus, Kafa: BOCI BLT. Kesim temizse ve daha fazla hız istiyorsanız deneyin; kenar kötüleşirse temel moda dönün.
- Alternatif mod 8. Daha hızlı: 2–2,3 m/min yerine 2,4 m/min. Kaynak: Raycus, Kafa: BOCI BLT 420s. Kesim temizse ve daha fazla hız istiyorsanız deneyin; kenar kötüleşirse temel moda dönün.
- Alternatif mod 9. Daha hızlı: 2–2,3 m/min yerine 3,3 m/min. Kaynak: IPG, Kafa: Precitec. Kesim temizse ve daha fazla hız istiyorsanız deneyin; kenar kötüleşirse temel moda dönün.
- Alternatif mod 10. Daha hızlı: 2–2,3 m/min yerine 2,5 m/min. Oksijen basıncı 0,2 bar daha yüksek. Kaynak: gw, Kafa: NC63A. Kesim temizse ve daha fazla hız istiyorsanız deneyin; kenar kötüleşirse temel moda dönün.
- Alternatif mod 11. Daha hızlı: 2–2,3 m/min yerine 2,3 m/min. Oksijen basıncı 0,2 bar daha yüksek. Kaynak: GW, Kafa: yok. Kesim temizse ve daha fazla hız istiyorsanız deneyin; kenar kötüleşirse temel moda dönün.
Metre başına kesim süresi ve gaz tüketimi
Bu hızlarda bir metre kesim yaklaşık 18–33 saniye sürer. Nozuldan geçen oksijen tüketimi saatte yaklaşık 1,2–2,5 m³, yani delme hariç kesim metresi başına 8–17 litredir.
Karbon çelik lazer kesim hız tablosu: komşu kalınlık ve güçler
| Kalınlık · güç | Gaz | Hız, m/min |
|---|---|---|
| 6 mm · 6 kW | N₂ / hava | 5–6 |
| 6 mm · 6 kW | O₂ | 2,7–3,2 |
| 8 mm · 6 kW | O₂ | 2,2–2,5 |
| 10 mm · 4 kW | O₂ | 1,8–2 |
| 10 mm · 6 kW | O₂ | 2–2,3 |
| 10 mm · 8 kW | O₂ | 2,3 |
| 10 mm · 10 kW | N₂ / hava | 3,5–4,5 |
| 10 mm · 10 kW | O₂ | 2–2,3 |
| 12 mm · 6 kW | O₂ | 0,9–1 |
| 12 mm · 6 kW | O₂ | 1,9–2,1 |
| 14 mm · 6 kW | O₂ | 0,8–0,9 |
| 14 mm · 6 kW | O₂ | 1,4–1,7 |
6 kW yerine 8 kW, 10 mm kalınlıkta oksijenle kesimde yaklaşık %7 daha fazla hız verir. Burada azot veya havayla kesim oksijene göre yaklaşık 1,9 kat hızlıdır, ancak 10 kW gerekir.
Karbon çelik kesiminde sık kusurlar: oksijenle kesim
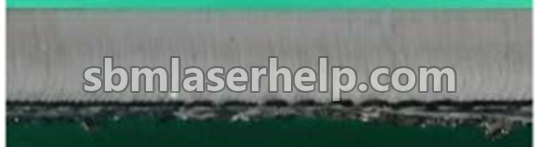
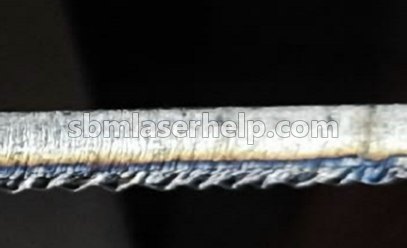
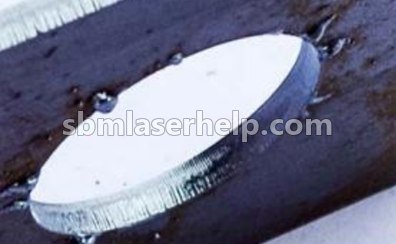
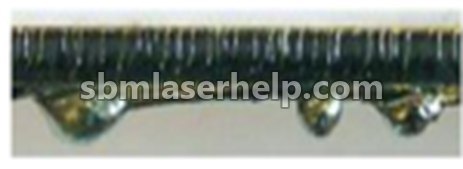
Hangisi olduğundan emin değil misiniz? Kenarın fotoğrafını uygulamaya gönderin, kusuru ve çözümü söylesin.
İlgili sorular
- 6 kW fiber lazer 10 mm karbon çelik malzemeyi azot veya havayla keser mi?
- Tablolarımızda 10 mm karbon çelik için azot veya hava 10 kW gücünden başlar, 3,5–4,5 m/min hızla. 6 kW gücünde oksijenle kesilir: yanan demir, ışının tek başına sağlayamadığı ısıyı ekler.
- 6 kW fiber lazer en fazla hangi kalınlıkta karbon çelik keser?
- Tablolarımız 6 kW gücünde 25 mm kalınlığa kadar gider, 0,5 m/min, oksijenle kesim. Bir sonraki kalınlık olan 26 mm, 3 kW gücünden başlar.
- Hız neden bir aralık olarak verilir?
- Sac yüzeyi, malzeme kalitesi, oksijen saflığı ve koruma camının durumu sonucu değiştirir. Alt değerden başlayın, deneme kesimi yapın ve alt kenar temiz kaldıkça hızı %5 adımlarla artırın.
- Odak, kesme yüksekliği ve nozul nerede?
- Bunlar kesim kafasına ve lense bağlıdır, bu yüzden tek bir değer çoğu zaman makinenize uymaz. Uygulama tam modu gösterir ve profilinize eklediğiniz makineye göre ayarlar.