Corte de acero al carbono de 10 mm en láser de fibra de 6 kW
Actualizado:
Respuesta corta
Un láser de fibra de 6 kW corta acero al carbono de 10 mm con oxígeno a 0,55–1,2 bar y 1,8–3,3 m/min. Para esta combinación tenemos 12 modos: el principal, de la tabla del fabricante de la fuente y 11 alternativos, de otras fuentes.
Velocidad de corte y presión del gas con 6 kW
Modo principal · Acero al carbono · 10 mm · 6 kW
RFL-6000(100u), Distancia focal del cabezal: Colimadora 100/Focal 200
Gas
O₂
Presión del gas
0,6bar
Velocidad
2–2,3m/min
Potencia
92%
Frecuencia
5000Hz
Duty cycle
92%
Foco
en la app
Altura de corte
en la app
Boquilla
en la app
Modo alternativo 1 · Acero al carbono · 10 mm · 6 kW
MAX MFSC-6000W-100um, Cabezal: ninguno
Gas
O₂
Presión del gas
0,6bar
Velocidad
2,1m/min
Potencia
100%
Frecuencia
5000Hz
Duty cycle
100%
Foco
en la app
Altura de corte
en la app
Boquilla
en la app
Modo alternativo 2 · Acero al carbono · 10 mm · 6 kW
Raycus, Cabezal: ninguno
Gas
O₂
Presión del gas
0,65bar
Velocidad
2,2m/min
Potencia
86%
Frecuencia
5000Hz
Duty cycle
90%
Foco
en la app
Altura de corte
en la app
Boquilla
en la app
Modo alternativo 3 · Acero al carbono · 10 mm · 6 kW
Raycus, Cabezal: raytools BM06K
Gas
O₂
Presión del gas
0,78bar
Velocidad
2,1m/min
Potencia
88%
Frecuencia
5000Hz
Duty cycle
100%
Foco
en la app
Altura de corte
en la app
Boquilla
en la app
Modo alternativo 4 · Acero al carbono · 10 mm · 6 kW
Raycus, Cabezal: ninguno
Gas
O₂
Presión del gas
0,75bar
Velocidad
2,1m/min
Potencia
95%
Frecuencia
5000Hz
Duty cycle
100%
Foco
en la app
Altura de corte
en la app
Boquilla
en la app
Modo alternativo 5 · Acero al carbono · 10 mm · 6 kW
Raycus, Cabezal: ninguno
Gas
O₂
Presión del gas
1,2bar
Velocidad
2,3m/min
Potencia
100%
Frecuencia
5000Hz
Duty cycle
100%
Foco
en la app
Altura de corte
en la app
Boquilla
en la app
Modo alternativo 6 · Acero al carbono · 10 mm · 6 kW
MAX, Cabezal: WSX
Gas
O₂
Presión del gas
0,8bar
Velocidad
1,8m/min
Potencia
100%
Frecuencia
5000Hz
Duty cycle
100%
Foco
en la app
Altura de corte
en la app
Boquilla
en la app
Modo alternativo 7 · Acero al carbono · 10 mm · 6 kW
Raycus, Cabezal: BOCI BLT
Gas
O₂
Presión del gas
0,68bar
Velocidad
2,3m/min
Potencia
99%
Frecuencia
5000Hz
Duty cycle
1000%
Foco
en la app
Altura de corte
en la app
Boquilla
en la app
Modo alternativo 8 · Acero al carbono · 10 mm · 6 kW
Raycus, Cabezal: BOCI BLT 420s
Gas
O₂
Presión del gas
0,55bar
Velocidad
2,4m/min
Potencia
100%
Frecuencia
5000Hz
Duty cycle
100%
Foco
en la app
Altura de corte
en la app
Boquilla
en la app
Modo alternativo 9 · Acero al carbono · 10 mm · 6 kW
IPG, Cabezal: Precitec
Gas
O₂
Presión del gas
0,6bar
Velocidad
3,3m/min
Potencia
100%
Frecuencia
5000Hz
Duty cycle
100%
Foco
en la app
Altura de corte
en la app
Boquilla
en la app
Modo alternativo 10 · Acero al carbono · 10 mm · 6 kW
gw, Cabezal: NC63A
Gas
O₂
Presión del gas
0,8bar
Velocidad
2,5m/min
Potencia
100%
Frecuencia
5000Hz
Duty cycle
100%
Foco
en la app
Altura de corte
en la app
Boquilla
en la app
Modo alternativo 11 · Acero al carbono · 10 mm · 6 kW
GW, Cabezal: ninguno
Gas
O₂
Presión del gas
0,8bar
Velocidad
2,3m/min
Potencia
100%
Frecuencia
5000Hz
Duty cycle
100%
Foco
en la app
Altura de corte
en la app
Boquilla
en la app
Con qué modo empezar
- Modo principal. Punto de partida para la mayoría de las máquinas de 6 kW, de la tabla del propio fabricante de la fuente.
- Modo alternativo 1. Fuente: MAX MFSC-6000W-100um, Cabezal: ninguno. Presión y velocidad iguales al modo principal; úsalo si tu máquina tiene esa fuente o ese cabezal.
- Modo alternativo 2. Presión de oxígeno 0,1 bar mayor. Fuente: Raycus, Cabezal: ninguno. Pruébalo cuando el modo principal deja escoria dura o la pieza no cae.
- Modo alternativo 3. Presión de oxígeno 0,2 bar mayor. Fuente: Raycus, Cabezal: raytools BM06K. Pruébalo cuando el modo principal deja escoria dura o la pieza no cae.
- Modo alternativo 4. Presión de oxígeno 0,2 bar mayor. Fuente: Raycus, Cabezal: ninguno. Pruébalo cuando el modo principal deja escoria dura o la pieza no cae.
- Modo alternativo 5. Más rápido: 2,3 m/min frente a 2–2,3 m/min. Presión de oxígeno 0,6 bar mayor. Fuente: Raycus, Cabezal: ninguno. Pruébalo cuando el corte sale limpio y quieres más velocidad; si el canto empeora, vuelve al modo principal.
- Modo alternativo 6. Más lento: 1,8 m/min frente a 2–2,3 m/min. Presión de oxígeno 0,2 bar mayor. Fuente: MAX, Cabezal: WSX. Pruébalo en chapa oxidada o con cascarilla, o cuando el modo principal no corta limpio.
- Modo alternativo 7. Más rápido: 2,3 m/min frente a 2–2,3 m/min. Presión de oxígeno 0,1 bar mayor. Fuente: Raycus, Cabezal: BOCI BLT. Pruébalo cuando el corte sale limpio y quieres más velocidad; si el canto empeora, vuelve al modo principal.
- Modo alternativo 8. Más rápido: 2,4 m/min frente a 2–2,3 m/min. Fuente: Raycus, Cabezal: BOCI BLT 420s. Pruébalo cuando el corte sale limpio y quieres más velocidad; si el canto empeora, vuelve al modo principal.
- Modo alternativo 9. Más rápido: 3,3 m/min frente a 2–2,3 m/min. Fuente: IPG, Cabezal: Precitec. Pruébalo cuando el corte sale limpio y quieres más velocidad; si el canto empeora, vuelve al modo principal.
- Modo alternativo 10. Más rápido: 2,5 m/min frente a 2–2,3 m/min. Presión de oxígeno 0,2 bar mayor. Fuente: gw, Cabezal: NC63A. Pruébalo cuando el corte sale limpio y quieres más velocidad; si el canto empeora, vuelve al modo principal.
- Modo alternativo 11. Más rápido: 2,3 m/min frente a 2–2,3 m/min. Presión de oxígeno 0,2 bar mayor. Fuente: GW, Cabezal: ninguno. Pruébalo cuando el corte sale limpio y quieres más velocidad; si el canto empeora, vuelve al modo principal.
Tiempo de corte y consumo de gas por metro
A estas velocidades, un metro de corte lleva unos 18–33 segundos. El consumo de oxígeno por la boquilla es de unos 1,2–2,5 m³ por hora, o 8–17 litros por metro de corte, sin contar la perforación.
Tabla de corte láser acero al carbono: espesores y potencias vecinos
| Espesor · potencia | Gas | Velocidad, m/min |
|---|---|---|
| 6 mm · 6 kW | N₂ / aire | 5–6 |
| 6 mm · 6 kW | O₂ | 2,7–3,2 |
| 8 mm · 6 kW | O₂ | 2,2–2,5 |
| 10 mm · 4 kW | O₂ | 1,8–2 |
| 10 mm · 6 kW | O₂ | 2–2,3 |
| 10 mm · 8 kW | O₂ | 2,3 |
| 10 mm · 10 kW | N₂ / aire | 3,5–4,5 |
| 10 mm · 10 kW | O₂ | 2–2,3 |
| 12 mm · 6 kW | O₂ | 0,9–1 |
| 12 mm · 6 kW | O₂ | 1,9–2,1 |
| 14 mm · 6 kW | O₂ | 0,8–0,9 |
| 14 mm · 6 kW | O₂ | 1,4–1,7 |
Pasar de 6 kW a 8 kW da cerca de un 7% más de velocidad en 10 mm con oxígeno. Con nitrógeno o aire aquí se corta unas 1,9 veces más rápido que con oxígeno, pero hace falta 10 kW.
Defectos habituales al cortar acero al carbono con oxígeno
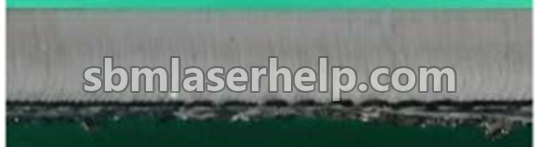
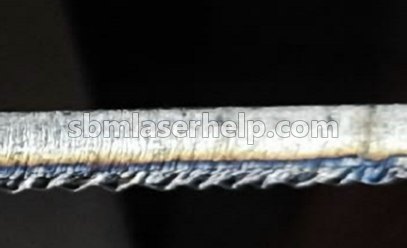
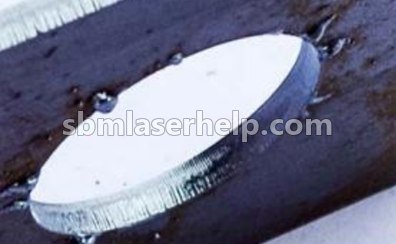
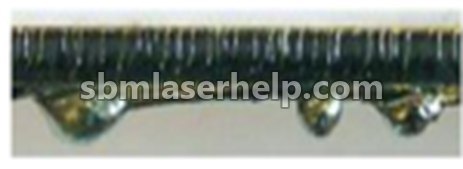
¿No sabes cuál es el tuyo? Envía una foto del canto a la app y te dirá el defecto y la solución.
Preguntas relacionadas
- ¿Puede un láser de fibra de 6 kW cortar acero al carbono de 10 mm con nitrógeno o aire?
- En nuestras tablas, el nitrógeno o el aire para acero al carbono de 10 mm empiezan en 10 kW, a 3,5–4,5 m/min. Con 6 kW se corta con oxígeno: el hierro al arder aporta el calor que el haz solo no tiene.
- ¿Cuál es el mayor espesor de acero al carbono que corta un láser de fibra de 6 kW?
- Nuestras tablas llegan a 25 mm de acero al carbono con 6 kW, a 0,5 m/min, con oxígeno. El siguiente espesor, 26 mm, empieza en 3 kW.
- ¿Por qué la velocidad es un rango?
- La superficie de la chapa, la calidad del metal, la pureza del oxígeno y el estado del cristal protector cambian el resultado. Empieza por el valor más bajo, haz un corte de prueba y sube la velocidad en pasos del 5% mientras el canto inferior siga limpio.
- ¿Dónde están el foco, la altura de corte y la boquilla?
- Dependen del cabezal y de la lente, así que un solo número a menudo no sirve para tu máquina. La app muestra el modo completo y lo ajusta a la máquina que añadas a tu perfil.