Taglio dell’acciaio dolce 10 mm su laser a fibra da 6 kW
Aggiornato:
Risposta breve
Un laser a fibra da 6 kW taglia l’acciaio dolce da 10 mm con ossigeno a 0,55–1,2 bar e 1,8–3,3 m/min. Per questa combinazione abbiamo 12 modalità: quella principale, dalla tabella del produttore della sorgente e 11 alternative, da altre sorgenti.
Velocità di taglio e pressione del gas a 6 kW
Modalità principale · Acciaio dolce · 10 mm · 6 kW
RFL-6000(100u), Lunghezza focale della testa: Collimazione 100/Focale 200
Gas
O₂
Pressione del gas
0,6bar
Velocità
2–2,3m/min
Potenza
92%
Frequenza
5000Hz
Duty cycle
92%
Fuoco
nell’app
Altezza di taglio
nell’app
Ugello
nell’app
Modalità alternativa 1 · Acciaio dolce · 10 mm · 6 kW
MAX MFSC-6000W-100um, Testa: nessuno
Gas
O₂
Pressione del gas
0,6bar
Velocità
2,1m/min
Potenza
100%
Frequenza
5000Hz
Duty cycle
100%
Fuoco
nell’app
Altezza di taglio
nell’app
Ugello
nell’app
Modalità alternativa 2 · Acciaio dolce · 10 mm · 6 kW
Raycus, Testa: nessuno
Gas
O₂
Pressione del gas
0,65bar
Velocità
2,2m/min
Potenza
86%
Frequenza
5000Hz
Duty cycle
90%
Fuoco
nell’app
Altezza di taglio
nell’app
Ugello
nell’app
Modalità alternativa 3 · Acciaio dolce · 10 mm · 6 kW
Raycus, Testa: raytools BM06K
Gas
O₂
Pressione del gas
0,78bar
Velocità
2,1m/min
Potenza
88%
Frequenza
5000Hz
Duty cycle
100%
Fuoco
nell’app
Altezza di taglio
nell’app
Ugello
nell’app
Modalità alternativa 4 · Acciaio dolce · 10 mm · 6 kW
Raycus, Testa: nessuno
Gas
O₂
Pressione del gas
0,75bar
Velocità
2,1m/min
Potenza
95%
Frequenza
5000Hz
Duty cycle
100%
Fuoco
nell’app
Altezza di taglio
nell’app
Ugello
nell’app
Modalità alternativa 5 · Acciaio dolce · 10 mm · 6 kW
Raycus, Testa: nessuno
Gas
O₂
Pressione del gas
1,2bar
Velocità
2,3m/min
Potenza
100%
Frequenza
5000Hz
Duty cycle
100%
Fuoco
nell’app
Altezza di taglio
nell’app
Ugello
nell’app
Modalità alternativa 6 · Acciaio dolce · 10 mm · 6 kW
MAX, Testa: WSX
Gas
O₂
Pressione del gas
0,8bar
Velocità
1,8m/min
Potenza
100%
Frequenza
5000Hz
Duty cycle
100%
Fuoco
nell’app
Altezza di taglio
nell’app
Ugello
nell’app
Modalità alternativa 7 · Acciaio dolce · 10 mm · 6 kW
Raycus, Testa: BOCI BLT
Gas
O₂
Pressione del gas
0,68bar
Velocità
2,3m/min
Potenza
99%
Frequenza
5000Hz
Duty cycle
1000%
Fuoco
nell’app
Altezza di taglio
nell’app
Ugello
nell’app
Modalità alternativa 8 · Acciaio dolce · 10 mm · 6 kW
Raycus, Testa: BOCI BLT 420s
Gas
O₂
Pressione del gas
0,55bar
Velocità
2,4m/min
Potenza
100%
Frequenza
5000Hz
Duty cycle
100%
Fuoco
nell’app
Altezza di taglio
nell’app
Ugello
nell’app
Modalità alternativa 9 · Acciaio dolce · 10 mm · 6 kW
IPG, Testa: Precitec
Gas
O₂
Pressione del gas
0,6bar
Velocità
3,3m/min
Potenza
100%
Frequenza
5000Hz
Duty cycle
100%
Fuoco
nell’app
Altezza di taglio
nell’app
Ugello
nell’app
Modalità alternativa 10 · Acciaio dolce · 10 mm · 6 kW
gw, Testa: NC63A
Gas
O₂
Pressione del gas
0,8bar
Velocità
2,5m/min
Potenza
100%
Frequenza
5000Hz
Duty cycle
100%
Fuoco
nell’app
Altezza di taglio
nell’app
Ugello
nell’app
Modalità alternativa 11 · Acciaio dolce · 10 mm · 6 kW
GW, Testa: nessuno
Gas
O₂
Pressione del gas
0,8bar
Velocità
2,3m/min
Potenza
100%
Frequenza
5000Hz
Duty cycle
100%
Fuoco
nell’app
Altezza di taglio
nell’app
Ugello
nell’app
Da quale modalità partire
- Modalità principale. Punto di partenza per la maggior parte delle macchine da 6 kW, dalla tabella dello stesso produttore della sorgente.
- Modalità alternativa 1. Sorgente: MAX MFSC-6000W-100um, Testa: nessuno. Pressione e velocità uguali alla modalità principale; usala se la tua macchina ha questa sorgente o questa testa.
- Modalità alternativa 2. Pressione dell’ossigeno più alta di 0,1 bar. Sorgente: Raycus, Testa: nessuno. Provala quando la modalità principale lascia scoria dura o il pezzo non cade.
- Modalità alternativa 3. Pressione dell’ossigeno più alta di 0,2 bar. Sorgente: Raycus, Testa: raytools BM06K. Provala quando la modalità principale lascia scoria dura o il pezzo non cade.
- Modalità alternativa 4. Pressione dell’ossigeno più alta di 0,2 bar. Sorgente: Raycus, Testa: nessuno. Provala quando la modalità principale lascia scoria dura o il pezzo non cade.
- Modalità alternativa 5. Più veloce: 2,3 m/min contro 2–2,3 m/min. Pressione dell’ossigeno più alta di 0,6 bar. Sorgente: Raycus, Testa: nessuno. Provala quando il taglio è pulito e vuoi più velocità; se il bordo peggiora, torna alla modalità principale.
- Modalità alternativa 6. Più lenta: 1,8 m/min contro 2–2,3 m/min. Pressione dell’ossigeno più alta di 0,2 bar. Sorgente: MAX, Testa: WSX. Provala su lamiera arrugginita o con calamina, o quando la modalità principale non taglia pulito.
- Modalità alternativa 7. Più veloce: 2,3 m/min contro 2–2,3 m/min. Pressione dell’ossigeno più alta di 0,1 bar. Sorgente: Raycus, Testa: BOCI BLT. Provala quando il taglio è pulito e vuoi più velocità; se il bordo peggiora, torna alla modalità principale.
- Modalità alternativa 8. Più veloce: 2,4 m/min contro 2–2,3 m/min. Sorgente: Raycus, Testa: BOCI BLT 420s. Provala quando il taglio è pulito e vuoi più velocità; se il bordo peggiora, torna alla modalità principale.
- Modalità alternativa 9. Più veloce: 3,3 m/min contro 2–2,3 m/min. Sorgente: IPG, Testa: Precitec. Provala quando il taglio è pulito e vuoi più velocità; se il bordo peggiora, torna alla modalità principale.
- Modalità alternativa 10. Più veloce: 2,5 m/min contro 2–2,3 m/min. Pressione dell’ossigeno più alta di 0,2 bar. Sorgente: gw, Testa: NC63A. Provala quando il taglio è pulito e vuoi più velocità; se il bordo peggiora, torna alla modalità principale.
- Modalità alternativa 11. Più veloce: 2,3 m/min contro 2–2,3 m/min. Pressione dell’ossigeno più alta di 0,2 bar. Sorgente: GW, Testa: nessuno. Provala quando il taglio è pulito e vuoi più velocità; se il bordo peggiora, torna alla modalità principale.
Tempo di taglio e consumo di gas al metro
A queste velocità un metro di taglio richiede circa 18–33 secondi. Il consumo di ossigeno attraverso l’ugello è di circa 1,2–2,5 m³ all’ora, cioè 8–17 litri per metro di taglio, foratura esclusa.
Tabella di taglio laser acciaio dolce: spessori e potenze vicini
| Spessore · potenza | Gas | Velocità, m/min |
|---|---|---|
| 6 mm · 6 kW | N₂ / aria | 5–6 |
| 6 mm · 6 kW | O₂ | 2,7–3,2 |
| 8 mm · 6 kW | O₂ | 2,2–2,5 |
| 10 mm · 4 kW | O₂ | 1,8–2 |
| 10 mm · 6 kW | O₂ | 2–2,3 |
| 10 mm · 8 kW | O₂ | 2,3 |
| 10 mm · 10 kW | N₂ / aria | 3,5–4,5 |
| 10 mm · 10 kW | O₂ | 2–2,3 |
| 12 mm · 6 kW | O₂ | 0,9–1 |
| 12 mm · 6 kW | O₂ | 1,9–2,1 |
| 14 mm · 6 kW | O₂ | 0,8–0,9 |
| 14 mm · 6 kW | O₂ | 1,4–1,7 |
Passare da 6 kW a 8 kW dà circa il 7% di velocità in più su 10 mm con ossigeno. Con azoto o aria qui si taglia circa 1,9 volte più veloce che con ossigeno, ma servono 10 kW.
Difetti comuni nel taglio dell’acciaio dolce con ossigeno
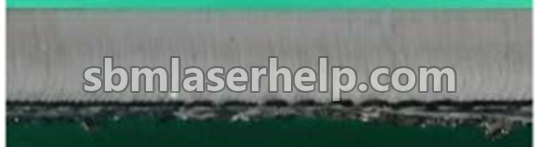
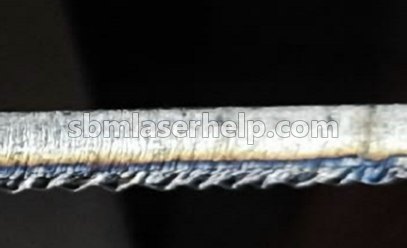
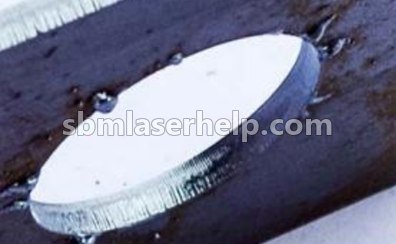
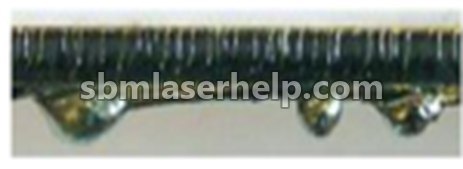
Non sai quale sia il tuo? Invia una foto del bordo all’app: ti dice il difetto e la soluzione.
Domande collegate
- Un laser a fibra da 6 kW taglia l’acciaio dolce da 10 mm con azoto o aria?
- Le nostre tabelle danno azoto o aria per l’acciaio dolce da 10 mm a partire da 10 kW, a 3,5–4,5 m/min. Con 6 kW si taglia con ossigeno: il ferro che brucia aggiunge il calore che al solo fascio manca.
- Fino a che spessore un laser a fibra da 6 kW taglia l’acciaio dolce?
- Le nostre tabelle arrivano a 25 mm con 6 kW, a 0,5 m/min con ossigeno. Lo spessore successivo, 26 mm, parte da 3 kW.
- Perché la velocità è un intervallo?
- La superficie della lamiera, la qualità del metallo, la purezza dell’ossigeno e lo stato del vetro di protezione spostano il risultato. Parti dal valore più basso, fai un taglio di prova e alza la velocità a passi del 5% finché il bordo inferiore resta pulito.
- Dove sono fuoco, altezza di taglio e ugello?
- Dipendono dalla testa di taglio e dalla lente, quindi un numero unico spesso non va bene per la tua macchina. L’app mostra la modalità completa e la adatta alla macchina che aggiungi al profilo.