3 kW fiber lazer karbon çelik kesim tablosu
Güncellendi:
Kısa yanıt
3 kW gücünde tabloda 1–26 mm arası karbon çelik kesim modları var: 1–2 mm azot veya havayla, 2–26 mm oksijenle. Hız, 1 mm kalınlıkta 28–35 m/min, 26 mm kalınlıkta 0,23 m/min.
Kalınlığa göre kesim hızı ve gaz basıncı
| Kalınlık | Gaz | Basınç, bar | Hız, m/min | Güç, % | 1 m için gaz | Odak, mm | Yükseklik, mm | Nozul |
|---|---|---|---|---|---|---|---|---|
| 1 mm | N₂ / hava | 10 | 28–35 | 100 | ||||
| 2 mm | N₂ / hava | 10 | 16–20 | 100 | ||||
| O₂ | 1,6 | 3,8–4,2 | 70 | |||||
| 3 mm | O₂ | 0,6 | 3,2–3,6 | 70 | ||||
| 4 mm | O₂ | 0,6 | 3–3,2 | 80 | ||||
| 5 mm | O₂ | 0,6 | 2,7–3 | 100 | ||||
| 6 mm | O₂ | 0,6 | 2,2–2,5 | 100 | ||||
| 7 mm | O₂ | 0,52 | 2,2 | 90 | ||||
| 8 mm | O₂ | 0,6 | 1,8–2,2 | 100 | ||||
| 10 mm | O₂ | 0,6 | 1–1,3 | 100 | ||||
| 11 mm | O₂ | 0,6 | 0,55 | 80 | ||||
| 12 mm | O₂ | 0,6 | 0,9–1 | 80 | ||||
| 14 mm | O₂ | 0,6 | 0,8–0,9 | 80 | ||||
| 15 mm | O₂ | 0,65 | 0,8 | 55 | ||||
| 16 mm | O₂ | 0,6 | 0,6–0,7 | 80 | ||||
| 18 mm | O₂ | 0,6 | 0,5–0,6 | 80 | ||||
| 20 mm | O₂ | 0,6 | 0,4–0,55 | 80 | ||||
| 22 mm | O₂ | 0,6 | 0,45–0,5 | 80 | ||||
| 25 mm | O₂ | 0,8 | 0,54 | 100 | ||||
| 26 mm | O₂ | 0,8 | 0,23 | 90 |
Farklı güçlerde karbon çelik kesimi: her kilovat ne kazandırır
| Kalınlık | 3 kW, m/min | 6 kW, m/min | 12 kW, m/min |
|---|---|---|---|
| 1 mm | 28–35 | 35–45 | 50–60 |
| 4 mm | 3–3,2 | 8–10 | 20–24 |
| 8 mm | 1,8–2,2 | 2,2–2,5 | 7–10 |
| 12 mm | 0,9–1 | 1,9–2,1 | 1,8–2 |
| 18 mm | 0,5–0,6 | 0,8 | 1,6 |
| 25 mm | 0,54 | 0,5 | 0,8–1 |
12 mm kalınlıkta 3 kW yerine 6 kW ile kesim yaklaşık 2,1 kat hızlanır.
Karbon çelik kesiminde sık kusurlar
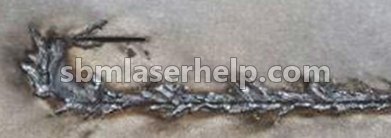
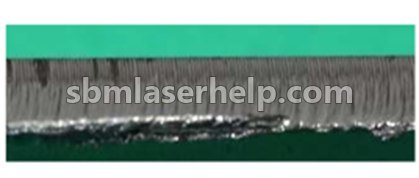
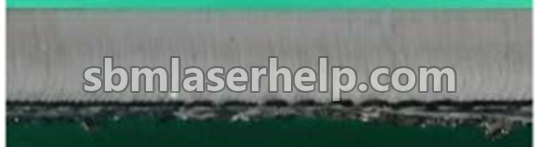
Hangisi olduğundan emin değil misiniz? Kenarın fotoğrafını uygulamaya gönderin, kusuru ve çözümü söylesin.
Diğer güçlerde karbon çelik kesim tabloları
İlgili sorular
- 3 kW fiber lazer ne kalınlıkta karbon çelik keser?
- Tabloya göre 26 mm kalınlığa kadar, oksijenle, 0,23 m/min hızda.
- 3 kW gücünde karbon çelik hangi gazla kesilir?
- Tabloya göre: 1–2 mm azot veya havayla, 2–26 mm oksijenle. Makineniz ve nozulunuz için tam modu uygulama seçer.
- Odak, nozul ve kesme yüksekliği nerede?
- Tablonun her satırı için SBM Laser Help uygulamasında, başka kaynaklardan alternatif modlarla birlikte.