Таблица резки углеродистой стали на волоконном лазере 3 кВт
Обновлено:
Короткий ответ
На 3 кВт в таблице есть режимы резки углеродистой стали от 1 до 26 мм: азотом или воздухом 1–2 мм, кислородом 2–26 мм. Скорость от 28–35 м/мин на 1 мм до 0,23 м/мин на 26 мм.
Скорость резки и давление газа по толщинам
| Толщина | Газ | Давление, бар | Скорость, м/мин | Мощность, % | Газ на 1 м | Фокус, мм | Высота, мм | Сопло |
|---|---|---|---|---|---|---|---|---|
| 1 мм | N₂ / воздух | 10 | 28–35 | 100 | ||||
| 2 мм | N₂ / воздух | 10 | 16–20 | 100 | ||||
| O₂ | 1,6 | 3,8–4,2 | 70 | |||||
| 3 мм | O₂ | 0,6 | 3,2–3,6 | 70 | ||||
| 4 мм | O₂ | 0,6 | 3–3,2 | 80 | ||||
| 5 мм | O₂ | 0,6 | 2,7–3 | 100 | ||||
| 6 мм | O₂ | 0,6 | 2,2–2,5 | 100 | ||||
| 7 мм | O₂ | 0,52 | 2,2 | 90 | ||||
| 8 мм | O₂ | 0,6 | 1,8–2,2 | 100 | ||||
| 10 мм | O₂ | 0,6 | 1–1,3 | 100 | ||||
| 11 мм | O₂ | 0,6 | 0,55 | 80 | ||||
| 12 мм | O₂ | 0,6 | 0,9–1 | 80 | ||||
| 14 мм | O₂ | 0,6 | 0,8–0,9 | 80 | ||||
| 15 мм | O₂ | 0,65 | 0,8 | 55 | ||||
| 16 мм | O₂ | 0,6 | 0,6–0,7 | 80 | ||||
| 18 мм | O₂ | 0,6 | 0,5–0,6 | 80 | ||||
| 20 мм | O₂ | 0,6 | 0,4–0,55 | 80 | ||||
| 22 мм | O₂ | 0,6 | 0,45–0,5 | 80 | ||||
| 25 мм | O₂ | 0,8 | 0,54 | 100 | ||||
| 26 мм | O₂ | 0,8 | 0,23 | 90 |
Резка углеродистой стали на разной мощности: сколько даёт киловатт
| Толщина | 3 кВт, м/мин | 6 кВт, м/мин | 12 кВт, м/мин |
|---|---|---|---|
| 1 мм | 28–35 | 35–45 | 50–60 |
| 4 мм | 3–3,2 | 8–10 | 20–24 |
| 8 мм | 1,8–2,2 | 2,2–2,5 | 7–10 |
| 12 мм | 0,9–1 | 1,9–2,1 | 1,8–2 |
| 18 мм | 0,5–0,6 | 0,8 | 1,6 |
| 25 мм | 0,54 | 0,5 | 0,8–1 |
На 12 мм переход с 3 кВт на 6 кВт ускоряет резку примерно в 2,1 раза.
Дефекты при резке углеродистой стали
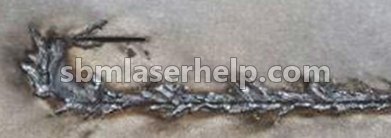
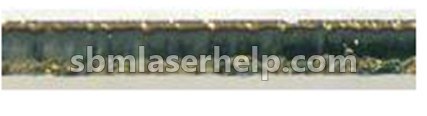
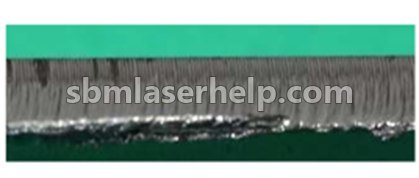
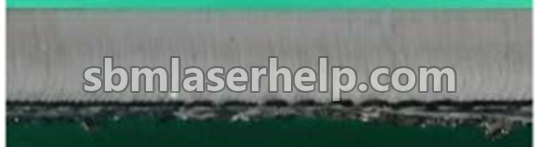
Не уверены, какой у вас? Отправьте фото кромки в приложение, оно назовёт дефект и что делать.
Таблицы резки углеродистой стали на другой мощности
Похожие вопросы
- Какую толщину углеродистой стали режет лазер 3 кВт?
- По таблице до 26 мм, кислородом, скорость 0,23 м/мин.
- Каким газом резать углеродистой стали на 3 кВт?
- По таблице: азотом или воздухом 1–2 мм, кислородом 2–26 мм. Точный режим под ваш станок и сопло подберёт приложение.
- Где взять фокус, сопло и высоту реза?
- Для каждой строки таблицы они есть в приложении SBM Laser Help, вместе с альтернативными режимами из других источников.