Tabella di taglio dell’acciaio dolce su laser a fibra da 3 kW
Aggiornato:
Risposta breve
A 3 kW la tabella ha modalità di taglio dell’acciaio dolce da 1 a 26 mm: con azoto o aria (1–2 mm), con ossigeno (2–26 mm). La velocità va da 28–35 m/min su 1 mm a 0,23 m/min su 26 mm.
Velocità di taglio e pressione del gas per spessore
| Spessore | Gas | Pressione, bar | Velocità, m/min | Potenza, % | Gas per 1 m | Fuoco, mm | Altezza, mm | Ugello |
|---|---|---|---|---|---|---|---|---|
| 1 mm | N₂ / aria | 10 | 28–35 | 100 | ||||
| 2 mm | N₂ / aria | 10 | 16–20 | 100 | ||||
| O₂ | 1,6 | 3,8–4,2 | 70 | |||||
| 3 mm | O₂ | 0,6 | 3,2–3,6 | 70 | ||||
| 4 mm | O₂ | 0,6 | 3–3,2 | 80 | ||||
| 5 mm | O₂ | 0,6 | 2,7–3 | 100 | ||||
| 6 mm | O₂ | 0,6 | 2,2–2,5 | 100 | ||||
| 7 mm | O₂ | 0,52 | 2,2 | 90 | ||||
| 8 mm | O₂ | 0,6 | 1,8–2,2 | 100 | ||||
| 10 mm | O₂ | 0,6 | 1–1,3 | 100 | ||||
| 11 mm | O₂ | 0,6 | 0,55 | 80 | ||||
| 12 mm | O₂ | 0,6 | 0,9–1 | 80 | ||||
| 14 mm | O₂ | 0,6 | 0,8–0,9 | 80 | ||||
| 15 mm | O₂ | 0,65 | 0,8 | 55 | ||||
| 16 mm | O₂ | 0,6 | 0,6–0,7 | 80 | ||||
| 18 mm | O₂ | 0,6 | 0,5–0,6 | 80 | ||||
| 20 mm | O₂ | 0,6 | 0,4–0,55 | 80 | ||||
| 22 mm | O₂ | 0,6 | 0,45–0,5 | 80 | ||||
| 25 mm | O₂ | 0,8 | 0,54 | 100 | ||||
| 26 mm | O₂ | 0,8 | 0,23 | 90 |
Taglio dell’acciaio dolce a potenze diverse: quanto rende ogni kilowatt
| Spessore | 3 kW, m/min | 6 kW, m/min | 12 kW, m/min |
|---|---|---|---|
| 1 mm | 28–35 | 35–45 | 50–60 |
| 4 mm | 3–3,2 | 8–10 | 20–24 |
| 8 mm | 1,8–2,2 | 2,2–2,5 | 7–10 |
| 12 mm | 0,9–1 | 1,9–2,1 | 1,8–2 |
| 18 mm | 0,5–0,6 | 0,8 | 1,6 |
| 25 mm | 0,54 | 0,5 | 0,8–1 |
Su 12 mm, passare da 3 kW a 6 kW taglia circa 2,1 volte più veloce.
Difetti comuni nel taglio dell’acciaio dolce
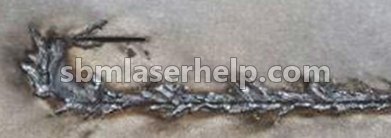
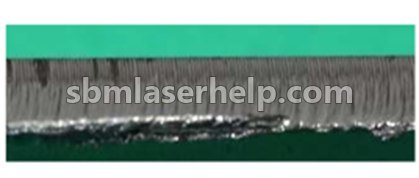
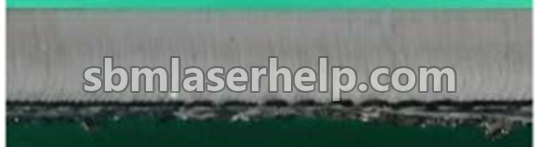
Non sai quale sia il tuo? Invia una foto del bordo all’app: ti dice il difetto e la soluzione.
Tabelle di taglio dell’acciaio dolce ad altre potenze
Domande collegate
- Che spessore di acciaio dolce taglia un laser a fibra da 3 kW?
- Secondo la tabella fino a 26 mm, con ossigeno, a 0,23 m/min.
- Con quale gas tagliare acciaio dolce a 3 kW?
- Secondo la tabella: con azoto o aria (1–2 mm), con ossigeno (2–26 mm). L’app sceglie la modalità esatta per la tua macchina e il tuo ugello.
- Dove trovo fuoco, ugello e altezza di taglio?
- Per ogni riga della tabella sono nell’app SBM Laser Help, insieme a modalità alternative da altre fonti.