Таблица резки углеродистой стали на волоконном лазере 6 кВт
Обновлено:
Короткий ответ
На 6 кВт в таблице есть режимы резки углеродистой стали от 1 до 25 мм: азотом или воздухом 1–6 мм, кислородом 3–25 мм. Скорость от 35–45 м/мин на 1 мм до 0,5 м/мин на 25 мм. Толще - на 12 кВт, до 40 мм.
Скорость резки и давление газа по толщинам
Листайте таблицу вбок →
Толщина
Газ
Давление, бар
Скорость, м/мин
Мощность, %
Газ на 1 м
Фокус, мм
Высота, мм
Сопло
1 мм
N₂ / воздух
12
35–45
100
2 мм
N₂ / воздух
12
20–25
100
3 мм
N₂ / воздух
14
12–14
100
O₂
0,6
3,5–4,2
40
4 мм
N₂ / воздух
14
8–10
100
O₂
0,6
3,3–3,8
40
5 мм
N₂ / воздух
16
6–7
100
O₂
0,6
3–3,6
50
6 мм
N₂ / воздух
16
5–6
100
O₂
0,6
2,7–3,2
55
8 мм
O₂
0,6
2,2–2,5
70
10 мм
O₂
0,6
2–2,3
92
12 мм
O₂
0,6
0,9–1
37
O₂
0,6
1,9–2,1
100
14 мм
O₂
0,6
0,8–0,9
37
O₂
0,6
1,4–1,7
100
16 мм
O₂
0,6
0,8–0,9
37
O₂
0,6
1,2–1,4
100
18 мм
O₂
0,6
0,65–0,75
37
O₂
0,6
0,8
100
20 мм
O₂
0,6
0,5–0,6
40
O₂
0,6
0,6–0,7
100
22 мм
O₂
0,6
0,45–0,5
40
O₂
0,6
0,5–0,6
100
25 мм
O₂
0,5
0,5
40
O₂
0,6
0,4–0,5
100
Резка углеродистой стали на разной мощности: сколько даёт киловатт
Толщина
3 кВт, м/мин
6 кВт, м/мин
12 кВт, м/мин
1 мм
28–35
35–45
50–60
4 мм
3–3,2
8–10
20–24
8 мм
1,8–2,2
2,2–2,5
7–10
12 мм
0,9–1
1,9–2,1
1,8–2
18 мм
0,5–0,6
0,8
1,6
25 мм
0,54
0,5
0,8–1
Дефекты при резке углеродистой стали
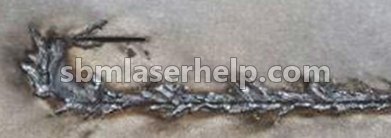
Срыв реза / Отражение лучаЛуч срывается, образуется искрение вверх, металл не прорезается по контуру.Причина: Недостаточная плотность энергии, завышенная скорость резки, некорректный фокус.Первый шаг: Уменьшите скорость (шаг 5%).Волоконный лазер перестал прорезать лист — в чём дело?
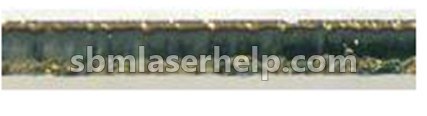
Прожиги в нижней части (Прорыв)Выгорание металла в нижней части кромки с образованием кратеров и наплывов.Причина: Завышенная скорость резки при недостатке давления продувочного газа.Первый шаг: Уменьшите скорость резки (шаг 5%).Где должен стоять фокус для нержавейки и углеродистой стали?
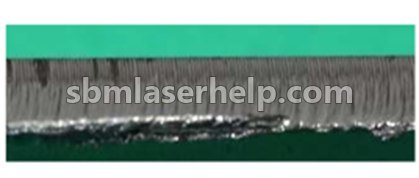
Острый твердый гратПо всей нижней кромке образуется острый приварной грат.Причина: Фокус опущен слишком глубоко, малый расход выдувающего газа.Первый шаг: Опустите/поднимите фокус (шаг 0,5 мм).Как убрать грат при резке углеродистой стали кислородом?
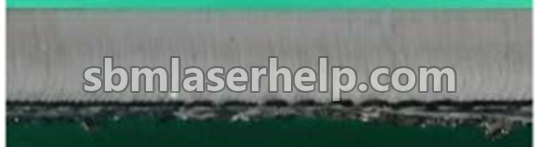
Шероховатость с мелкими заусенцамиШероховатая поверхность реза по всей толщине с образованием мелкого пылевидного грата снизу.Причина: Завышенное положение фокуса, заниженное давление кислорода.Первый шаг: Поднимите/опустите фокус (шаг 0,5 мм).Почему кромка реза шершавая и в бороздках, а не гладкая?
Не уверены, какой у вас? Отправьте фото кромки в приложение, оно назовёт дефект и что делать.
Таблицы резки углеродистой стали на другой мощности
Какую толщину углеродистой стали режет лазер 6 кВт?
По таблице до 25 мм, кислородом, скорость 0,5 м/мин. Толще режут на 12 кВт.
Каким газом резать углеродистой стали на 6 кВт?
По таблице: азотом или воздухом 1–6 мм, кислородом 3–25 мм. Точный режим под ваш станок и сопло подберёт приложение.
Где взять фокус, сопло и высоту реза?
Для каждой строки таблицы они есть в приложении SBM Laser Help, вместе с альтернативными режимами из других источников.
Диапазоны даны для типового волоконного станка 3–6 kW с чистым трактом луча. Перед запуском в работу всегда сверяйтесь с таблицей производителя вашего станка.
Нужны цифры под ваш конкретный станок?
Посмотреть, что внутри
В SBM Laser Help есть таблицы параметров резки и врезки по материалу, толщине и газу, диагностика дефектов реза по фото, коды ошибок станков и чиллеров и калькуляторы расхода газа. Аккаунт бесплатный, карта не нужна.