Tabela de corte de aço inox em laser de fibra de 3 kW
Atualizado:
Resposta curta
Com 3 kW, a tabela traz modos de corte de aço inox de 1 a 16 mm: com nitrogênio (1–10 mm), com nitrogênio ou ar (16 mm). A velocidade vai de 28–35 m/min em 1 mm a 0,3 m/min em 16 mm. Chapas mais grossas pedem 6 kW, até 25 mm.
Velocidade de corte e pressão do gás por espessura
Corte de aço inox em potências diferentes: o que cada quilowatt rende
Espessura
3 kW, m/min
6 kW, m/min
12 kW, m/min
1 mm
28–35
40–50
50–60
3 mm
7–10
15–18
30–35
4 mm
5–6,5
10–12
22–28
6 mm
2–2,7
6–7
14–17
8 mm
1–1,2
3,5–3,8
9–11
16 mm
0,3
0,5–0,6
2,2–2,4
Em 6 mm, passar de 3 kW para 6 kW deixa o corte cerca de 2,8 vezes mais rápido.
Defeitos comuns no corte de aço inox
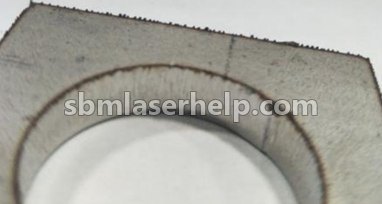
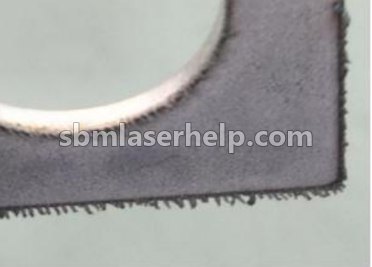
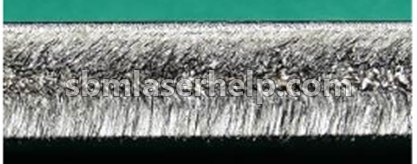
Rebarba em agulha (fina)Grat fino e pontiagudo em toda a extensão da aresta inferior, de fácil remoção.Causa: Velocidade de corte muito alta, foco muito abaixo do ideal.Primeiro passo: Suba o foco (passo 0,5 mm).Por que o laser de fibra deixa rebarba no aço inox?
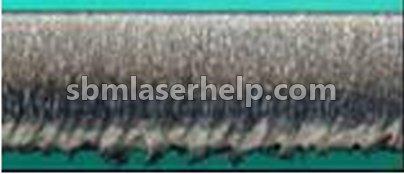
Rebarba longa e espessaGotas pesadas e massivas e 'estalactites' de metal solidificado na aresta inferior.Causa: Pressão de nitrogênio/ar insuficiente, velocidade excessiva, foco abaixo do ideal.Primeiro passo: Suba o foco (passo 0,5 mm).Por que o laser de fibra deixa rebarba no aço inox?
Formação de plasma (Nuvem de plasma)Brilho azul/violeta intenso acima da zona de corte, redução da capacidade de penetração do feixe e fusão da aresta superior.Causa: Pressão de nitrogênio insuficiente, velocidade muito alta ou potência excessiva.Primeiro passo: Aumente a pressão do nitrogênio (passo 1 bar).Onde deve ficar o foco no inox e no aço carbono?
Fusão e escurecimento da aresta inferiorA parte inferior da aresta apresenta coloração azul-escuro/marrom (oxidação) e marcas visuais de superaquecimento.Causa: Baixa pressão de nitrogênio, vazão de gás insuficiente para resfriamento da zona de corte.Primeiro passo: Aumente a pressão do nitrogênio (passo 1 bar).Por que o laser de fibra deixa rebarba no aço inox?
Não sabe qual é o seu? Envie uma foto da aresta para o app, ele diz o defeito e a solução.
Qual espessura de aço inox um laser de fibra de 3 kW corta?
Pela tabela, até 16 mm, com nitrogênio ou ar, a 0,3 m/min. Chapas mais grossas são cortadas com 6 kW.
Com qual gás cortar aço inox em 3 kW?
Pela tabela: com nitrogênio (1–10 mm), com nitrogênio ou ar (16 mm). O app escolhe o modo exato para a sua máquina e o seu bico.
Onde ver foco, bico e altura de corte?
Para cada linha da tabela eles estão no app SBM Laser Help, junto com modos alternativos de outras fontes.
As faixas valem para uma máquina de fibra típica de 3–6 kW com o caminho óptico limpo. Confira sempre na tabela do fabricante da sua máquina antes de produzir.
Precisa dos números da sua máquina?
Ver o que tem dentro
O SBM Laser Help traz tabelas de parâmetros de corte e perfuração por material, espessura e gás, diagnóstico de defeitos de corte por foto, códigos de erro de máquina e de chiller e calculadoras de consumo de gás. Conta gratuita, sem cartão.