Corte de aço carbono 1 mm em laser de fibra de 2 kW
Atualizado:
Resposta curta
Um laser de fibra de 2 kW corta aço carbono de 1 mm com nitrogênio ou ar a 14–16 bar e 18–27,5 m/min. Para esta combinação temos 4 modos: o principal, da tabela do fabricante da fonte e 3 alternativos, de outras fontes.
Velocidade de corte e pressão do gás com 2 kW
Modo principal · Aço carbono · 1 mm · 2 kW
2000W(50u), Distância focal do cabeçote: Colimadora 100/Focal 125
Gás
N₂ / ar
Pressão do gás
14bar
Velocidade
25m/min
Potência
100%
Frequência
5000Hz
Duty cycle
100%
Foco
no app
Altura de corte
no app
Bico
no app
Modo alternativo 1 · Aço carbono · 1 mm · 2 kW
Raycus 2000W, Cabeçote: nenhum
Gás
N₂ / ar
Pressão do gás
16bar
Velocidade
25m/min
Potência
100%
Frequência
5000Hz
Duty cycle
100%
Foco
no app
Altura de corte
no app
Bico
no app
Modo alternativo 2 · Aço carbono · 1 mm · 2 kW
FiberLaser 2000W, Cabeçote: nenhum
Gás
N₂ / ar
Pressão do gás
16bar
Velocidade
18m/min
Potência
100%
Frequência
5000Hz
Duty cycle
100%
Foco
no app
Altura de corte
no app
Bico
no app
Modo alternativo 3 · Aço carbono · 1 mm · 2 kW
Max Single module MFSC-2000X, Cabeçote: nenhum
Gás
N₂ / ar
Pressão do gás
16bar
Velocidade
27,5m/min
Potência
100%
Frequência
5000Hz
Duty cycle
100%
Foco
no app
Altura de corte
no app
Bico
no app
Por qual modo começar
- Modo principal. Ponto de partida para a maioria das máquinas de 2 kW, da tabela do próprio fabricante da fonte.
- Modo alternativo 1. Pressão do gás 2 bar maior. Fonte: Raycus 2000W, Cabeçote: nenhum. Experimente quando aparece rebarba embaixo.
- Modo alternativo 2. Mais lento: 18 m/min contra 25 m/min. Pressão do gás 2 bar maior. Fonte: FiberLaser 2000W, Cabeçote: nenhum. Experimente quando o modo principal não atravessa ou deixa rebarba embaixo.
- Modo alternativo 3. Mais rápido: 27,5 m/min contra 25 m/min. Pressão do gás 2 bar maior. Fonte: Max Single module MFSC-2000X, Cabeçote: nenhum. Experimente quando o corte estiver limpo e você quiser mais velocidade; se a aresta piorar, volte ao modo principal.
Tempo de corte e consumo de gás por metro
Nessas velocidades, um metro de corte leva cerca de 2–3 segundos. O consumo de nitrogênio ou ar pelo bico é de cerca de 19,1–38,6 m³ por hora, ou 13–36 litros por metro de corte, sem contar a perfuração.
Tabela de corte a laser aço carbono: espessuras e potências vizinhas
| Espessura · potência | Gás | Velocidade, m/min |
|---|---|---|
| 1 mm · 1,5 kW | N₂ / ar | 20 |
| 1 mm · 2 kW | N₂ / ar | 25 |
| 1 mm · 3 kW | N₂ / ar | 28–35 |
| 1 mm · 4 kW | N₂ / ar | 28–35 |
| 2 mm · 2 kW | O₂ | 5,2 |
| 3 mm · 2 kW | O₂ | 4,2 |
Passar de 2 kW para 3 kW dá cerca de 26% mais velocidade em 1 mm com nitrogênio ou ar.
Defeitos comuns no corte de aço carbono com nitrogênio ou ar
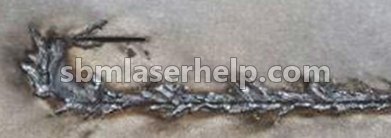
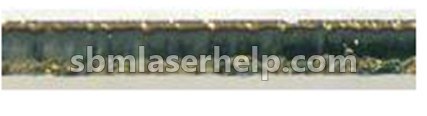
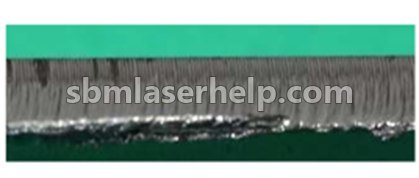
Não sabe qual é o seu? Envie uma foto da aresta para o app, ele diz o defeito e a solução.
Perguntas relacionadas
- Um laser de fibra de 2 kW corta aço carbono de 1 mm com oxigênio?
- Nossas tabelas trazem só nitrogênio ou ar para aço carbono de 1 mm: em chapa fina é mais rápido e deixa a aresta limpa.
- Qual a maior espessura de aço carbono que um laser de fibra de 2 kW corta?
- Nossas tabelas vão até 20 mm de aço carbono com 2 kW, a 0,4 m/min, com oxigênio. A espessura seguinte, 22 mm, começa em 3 kW.
- Por que a velocidade é uma faixa?
- A superfície da chapa, a qualidade do metal, a pureza e a pressão do gás no bico e o estado do vidro de proteção mudam o resultado. Comece pelo valor mais baixo, faça um corte de teste e suba a velocidade em passos de 5% enquanto a aresta de baixo continuar limpa.
- Onde estão foco, altura de corte e bico?
- Dependem do cabeçote e da lente, então um número único muitas vezes não serve para a sua máquina. O app mostra o modo completo e ajusta à máquina que você cadastrar no perfil.