Резка углеродистой стали 1 мм на волоконном лазере 2 кВт
Обновлено:
Короткий ответ
На волоконном лазере 2 кВт углеродистая сталь 1 мм режется азотом или воздухом при 14–16 бар и 18–27,5 м/мин. Для этой связки у нас 4 режима: основной из таблицы производителя источника и 3 альтернативных из других источников.
Скорость резки и давление газа на 2 кВт
Основной режим · Углеродистая сталь · 1 мм · 2 кВт
2000Вт(50u), Фокусное расстояние головки: Коллимирующая 100/Фокусная 125
Газ
N₂ / воздух
Давление газа
14бар
Скорость
25м/мин
Мощность
100%
Частота
5000Гц
Duty cycle
100%
Фокус
в приложении
Высота реза
в приложении
Сопло
в приложении
Альтернативный режим 1 · Углеродистая сталь · 1 мм · 2 кВт
Raycus 2000Вт, Головка: нет
Газ
N₂ / воздух
Давление газа
16бар
Скорость
25м/мин
Мощность
100%
Частота
5000Гц
Duty cycle
100%
Фокус
в приложении
Высота реза
в приложении
Сопло
в приложении
Альтернативный режим 2 · Углеродистая сталь · 1 мм · 2 кВт
FiberLaser 2000Вт, Головка: нет
Газ
N₂ / воздух
Давление газа
16бар
Скорость
18м/мин
Мощность
100%
Частота
5000Гц
Duty cycle
100%
Фокус
в приложении
Высота реза
в приложении
Сопло
в приложении
Альтернативный режим 3 · Углеродистая сталь · 1 мм · 2 кВт
Max Single module MFSC-2000X, Головка: нет
Газ
N₂ / воздух
Давление газа
16бар
Скорость
27,5м/мин
Мощность
100%
Частота
5000Гц
Duty cycle
100%
Фокус
в приложении
Высота реза
в приложении
Сопло
в приложении
С какого режима начать
- Основной режим. Отправная точка для большинства станков 2 кВт, из собственной таблицы производителя источника.
- Альтернативный режим 1. Давление газа выше на 2 бар. Источник: Raycus 2000Вт, Головка: нет. Пробуйте, когда снизу появляется заусенец.
- Альтернативный режим 2. Медленнее: 18 м/мин против 25 м/мин. Давление газа выше на 2 бар. Источник: FiberLaser 2000Вт, Головка: нет. Пробуйте, когда основной режим не прорезает или оставляет заусенец снизу.
- Альтернативный режим 3. Быстрее: 27,5 м/мин против 25 м/мин. Давление газа выше на 2 бар. Источник: Max Single module MFSC-2000X, Головка: нет. Пробуйте, когда рез чистый и хочется скорости; если кромка ухудшилась, вернитесь к основному режиму.
Время резки и расход газа на метр
На этих скоростях метр реза занимает около 2–3 с. Расход азота или воздуха через сопло около 19,1–38,6 м³ в час, или 13–36 л на метр реза без учёта врезки.
Таблица скоростей резки углеродистой стали: соседние толщины и мощности
| Толщина · мощность | Газ | Скорость, м/мин |
|---|---|---|
| 1 мм · 1,5 кВт | N₂ / воздух | 20 |
| 1 мм · 2 кВт | N₂ / воздух | 25 |
| 1 мм · 3 кВт | N₂ / воздух | 28–35 |
| 1 мм · 4 кВт | N₂ / воздух | 28–35 |
| 2 мм · 2 кВт | O₂ | 5,2 |
| 3 мм · 2 кВт | O₂ | 4,2 |
Переход с 2 кВт на 3 кВт даёт примерно на 26% больше скорости на 1 мм при резке азотом или воздухом.
Дефекты при резке углеродистой стали азотом или воздухом
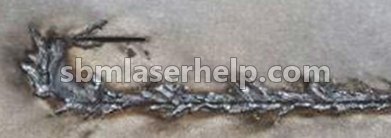
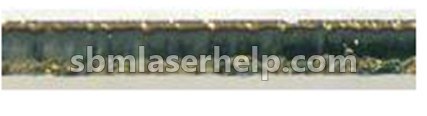
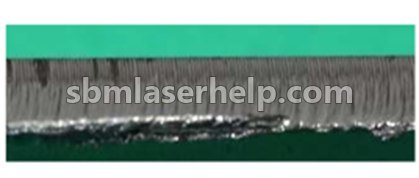
Не уверены, какой у вас? Отправьте фото кромки в приложение, оно назовёт дефект и что делать.
Похожие вопросы
- Углеродистая сталь 1 мм на лазере 2 кВт: можно ли резать кислородом?
- Для толщины 1 мм в наших таблицах только азот или воздух: на тонком листе они быстрее и дают чистую кромку.
- Углеродистая сталь: до какой толщины режет волоконный лазер 2 кВт?
- В наших таблицах до 20 мм на 2 кВт, скорость 0,4 м/мин, резка кислородом. Следующая толщина, 22 мм, начинается с 3 кВт.
- Почему скорость дана диапазоном?
- Поверхность листа, марка металла, чистота газа и давление на сопле и состояние защитного стекла сдвигают результат. Начните с нижнего значения, сделайте пробный рез и поднимайте скорость шагом 5%, пока нижняя кромка остаётся чистой.
- Где фокус, высота реза и сопло?
- Они зависят от режущей головы и линзы, поэтому одна цифра часто не подходит вашему станку. Приложение показывает полный режим и подгоняет его под станок из вашего профиля.