Tabla de corte de acero inoxidable en láser de fibra de 6 kW
Actualizado:
Respuesta corta
Con 6 kW, la tabla tiene modos de corte de acero inoxidable de 1 a 25 mm: con nitrógeno (1–20 mm), con nitrógeno o aire (22–25 mm). La velocidad va de 40–50 m/min en 1 mm a 0,15 m/min en 25 mm. Para chapa más gruesa hace falta 12 kW, hasta 40 mm.
Velocidad de corte y presión del gas por espesor
Desliza la tabla hacia el lado →
Espesor
Gas
Presión, bar
Velocidad, m/min
Potencia, %
Gas por 1 m
Foco, mm
Altura, mm
Boquilla
1 mm
N₂
10
40–50
100
2 mm
N₂
12
25–30
100
3 mm
N₂
12
15–18
100
4 mm
N₂
14
10–12
100
5 mm
N₂
14
7–8
100
6 mm
N₂
15
6–7
100
8 mm
N₂
15
3,5–3,8
100
10 mm
N₂
15
1,6–2
100
12 mm
N₂
16
1–1,2
100
14 mm
N₂
16
0,8–1
100
16 mm
N₂
18
0,5–0,6
100
18 mm
N₂
20
0,4–0,5
100
20 mm
N₂
20
0,2–0,35
100
22 mm
N₂ / aire
16
0,45
100
25 mm
N₂ / aire
16
0,15
100
Corte de acero inoxidable a distintas potencias: lo que aporta cada kilovatio
Espesor
3 kW, m/min
6 kW, m/min
12 kW, m/min
1 mm
28–35
40–50
50–60
3 mm
7–10
15–18
30–35
4 mm
5–6,5
10–12
22–28
6 mm
2–2,7
6–7
14–17
8 mm
1–1,2
3,5–3,8
9–11
16 mm
0,3
0,5–0,6
2,2–2,4
En 6 mm, pasar de 6 kW a 12 kW corta unas 2,4 veces más rápido.
Defectos habituales al cortar acero inoxidable
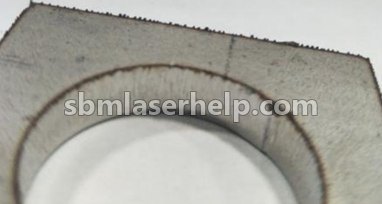
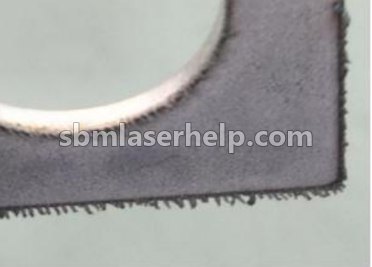
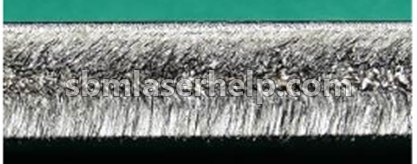
Rebaba en aguja (rebaba fina)Rebaba fina y acicular en toda la longitud del borde inferior, de fácil eliminación.Causa: Velocidad de corte demasiado alta, foco descendido demasiado profundo.Primer paso: Suba el foco (paso 0,5 mm).¿Por qué el láser de fibra deja rebaba en el acero inoxidable?
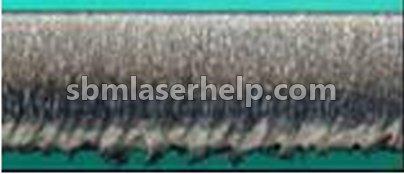
Rebaba larga y gruesaGotas pesadas y macizas y «estalactitas» de metal solidificado en el borde inferior.Causa: Presión de nitrógeno/aire insuficiente, velocidad excesiva, foco hundido.Primer paso: Suba el foco (paso 0,5 mm).¿Por qué el láser de fibra deja rebaba en el acero inoxidable?
Formación de plasma (nube de plasma)Luminiscencia azul/violeta intensa sobre la zona de corte, reducción de la capacidad de penetración del haz y fusión de la parte superior.Causa: Presión de nitrógeno insuficiente, velocidad demasiado alta o potencia excesiva.Primer paso: Aumente la presión de nitrógeno (paso 1 bar).¿Dónde debe estar el foco en inoxidable y en acero al carbono?
Fusión y oscurecimiento del borde inferiorLa parte inferior del borde presenta coloración azul oscuro/marrón (oxidación) y marcas visuales de sobrecalentamiento.Causa: Baja presión de nitrógeno, caudal de gas insuficiente para el enfriamiento de la zona de corte (kerf).Primer paso: Aumente la presión de nitrógeno (paso 1 bar).¿Por qué el láser de fibra deja rebaba en el acero inoxidable?
¿No sabes cuál es el tuyo? Envía una foto del canto a la app y te dirá el defecto y la solución.
Tablas de corte de acero inoxidable a otras potencias
¿Qué espesor de acero inoxidable corta un láser de fibra de 6 kW?
Según la tabla, hasta 25 mm, con nitrógeno o aire, a 0,15 m/min. La chapa más gruesa se corta con 12 kW.
¿Con qué gas cortar acero inoxidable a 6 kW?
Según la tabla: con nitrógeno (1–20 mm), con nitrógeno o aire (22–25 mm). La app elige el modo exacto para su máquina y su boquilla.
¿Dónde están el foco, la boquilla y la altura de corte?
Para cada fila de la tabla están en la app SBM Laser Help, junto con modos alternativos de otras fuentes.
Los rangos corresponden a una máquina de fibra típica de 3–6 kW con el camino óptico limpio. Contraste siempre con la tabla del fabricante de su máquina antes de producir.
¿Necesita los números de su máquina exacta?
Ver qué incluye
SBM Laser Help reúne tablas de parámetros de corte y perforación por material, espesor y gas, diagnóstico de defectos de corte por foto, códigos de error de máquina y de chiller, y calculadoras de consumo de gas. Cuenta gratuita, sin tarjeta.