Таблица резки нержавеющей стали на волоконном лазере 6 кВт
Обновлено:
Короткий ответ
На 6 кВт в таблице есть режимы резки нержавеющей стали от 1 до 25 мм: азотом 1–20 мм, азотом или воздухом 22–25 мм. Скорость от 40–50 м/мин на 1 мм до 0,15 м/мин на 25 мм. Толще - на 12 кВт, до 40 мм.
Скорость резки и давление газа по толщинам
Листайте таблицу вбок →
Толщина
Газ
Давление, бар
Скорость, м/мин
Мощность, %
Газ на 1 м
Фокус, мм
Высота, мм
Сопло
1 мм
N₂
10
40–50
100
2 мм
N₂
12
25–30
100
3 мм
N₂
12
15–18
100
4 мм
N₂
14
10–12
100
5 мм
N₂
14
7–8
100
6 мм
N₂
15
6–7
100
8 мм
N₂
15
3,5–3,8
100
10 мм
N₂
15
1,6–2
100
12 мм
N₂
16
1–1,2
100
14 мм
N₂
16
0,8–1
100
16 мм
N₂
18
0,5–0,6
100
18 мм
N₂
20
0,4–0,5
100
20 мм
N₂
20
0,2–0,35
100
22 мм
N₂ / воздух
16
0,45
100
25 мм
N₂ / воздух
16
0,15
100
Резка нержавеющей стали на разной мощности: сколько даёт киловатт
Толщина
3 кВт, м/мин
6 кВт, м/мин
12 кВт, м/мин
1 мм
28–35
40–50
50–60
3 мм
7–10
15–18
30–35
4 мм
5–6,5
10–12
22–28
6 мм
2–2,7
6–7
14–17
8 мм
1–1,2
3,5–3,8
9–11
16 мм
0,3
0,5–0,6
2,2–2,4
На 6 мм переход с 6 кВт на 12 кВт ускоряет резку примерно в 2,4 раза.
Дефекты при резке нержавеющей стали
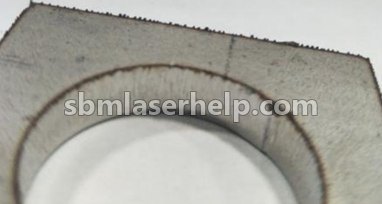
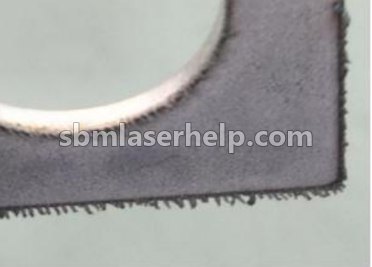
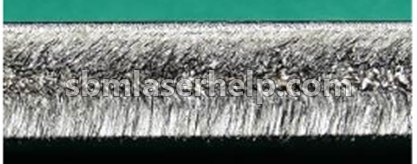
Игольчатый (мелкий) гратМелкий игольчатый грат по всей длине нижней кромки, легко устраняемый.Причина: Слишком высокая скорость резания, фокус опущен слишком глубоко.Первый шаг: Поднимите фокус (шаг 0,5 мм).Почему волоконный лазер оставляет заусенец на нержавейке?
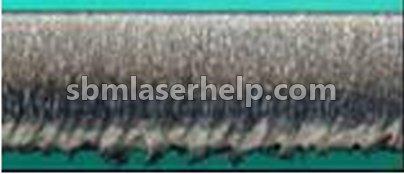
Длинный толстый гратТяжелые массивные капли и «сосульки» застывшего металла на нижней кромке.Причина: Недостаточное давление азота/воздуха, завышенная скорость, заглубленный фокус.Первый шаг: Поднимите фокус (шаг 0,5 мм).Почему волоконный лазер оставляет заусенец на нержавейке?
Плазмообразование (Плазменный облак)Яркое синее/фиолетовое свечение над зоной резки, падение проникающей способности луча, оплавление верха.Причина: Недостаточное давление азота, слишком высокая скорость или завышенная мощность.Первый шаг: Увеличьте давление азота (шаг 1 бар).Где должен стоять фокус для нержавейки и углеродистой стали?
Оплавление и потемнение нижней кромкиНижняя часть кромки имеет темно-синий/коричневый цвет (окисление), визуальные следы перегрева.Причина: Низкое давление азота, недостаточный расход газа для охлаждения зоны реза.Первый шаг: Увеличьте давление азота (шаг 1 бар).Почему волоконный лазер оставляет заусенец на нержавейке?
Не уверены, какой у вас? Отправьте фото кромки в приложение, оно назовёт дефект и что делать.
Таблицы резки нержавеющей стали на другой мощности
Какую толщину нержавеющей стали режет лазер 6 кВт?
По таблице до 25 мм, азотом или воздухом, скорость 0,15 м/мин. Толще режут на 12 кВт.
Каким газом резать нержавеющей стали на 6 кВт?
По таблице: азотом 1–20 мм, азотом или воздухом 22–25 мм. Точный режим под ваш станок и сопло подберёт приложение.
Где взять фокус, сопло и высоту реза?
Для каждой строки таблицы они есть в приложении SBM Laser Help, вместе с альтернативными режимами из других источников.
Диапазоны даны для типового волоконного станка 3–6 kW с чистым трактом луча. Перед запуском в работу всегда сверяйтесь с таблицей производителя вашего станка.
Нужны цифры под ваш конкретный станок?
Посмотреть, что внутри
В SBM Laser Help есть таблицы параметров резки и врезки по материалу, толщине и газу, диагностика дефектов реза по фото, коды ошибок станков и чиллеров и калькуляторы расхода газа. Аккаунт бесплатный, карта не нужна.