6 kW gücünde tabloda 1–25 mm arası paslanmaz çelik kesim modları var: 1–20 mm azotla, 22–25 mm azot veya havayla. Hız, 1 mm kalınlıkta 40–50 m/min, 25 mm kalınlıkta 0,15 m/min. Daha kalın sac için 12 kW gerekir, 40 mm kalınlığa kadar.
Kalınlığa göre kesim hızı ve gaz basıncı
Tabloyu yana kaydırın →
Kalınlık
Gaz
Basınç, bar
Hız, m/min
Güç, %
1 m için gaz
Odak, mm
Yükseklik, mm
Nozul
1 mm
N₂
10
40–50
100
2 mm
N₂
12
25–30
100
3 mm
N₂
12
15–18
100
4 mm
N₂
14
10–12
100
5 mm
N₂
14
7–8
100
6 mm
N₂
15
6–7
100
8 mm
N₂
15
3,5–3,8
100
10 mm
N₂
15
1,6–2
100
12 mm
N₂
16
1–1,2
100
14 mm
N₂
16
0,8–1
100
16 mm
N₂
18
0,5–0,6
100
18 mm
N₂
20
0,4–0,5
100
20 mm
N₂
20
0,2–0,35
100
22 mm
N₂ / hava
16
0,45
100
25 mm
N₂ / hava
16
0,15
100
Farklı güçlerde paslanmaz çelik kesimi: her kilovat ne kazandırır
Kalınlık
3 kW, m/min
6 kW, m/min
12 kW, m/min
1 mm
28–35
40–50
50–60
3 mm
7–10
15–18
30–35
4 mm
5–6,5
10–12
22–28
6 mm
2–2,7
6–7
14–17
8 mm
1–1,2
3,5–3,8
9–11
16 mm
0,3
0,5–0,6
2,2–2,4
6 mm kalınlıkta 6 kW yerine 12 kW ile kesim yaklaşık 2,4 kat hızlanır.
Paslanmaz çelik kesiminde sık kusurlar
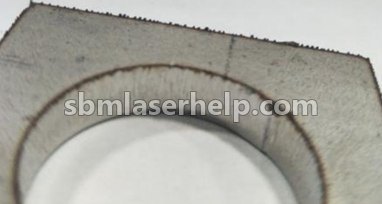
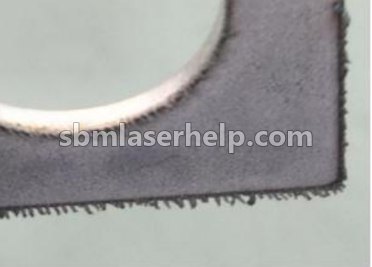
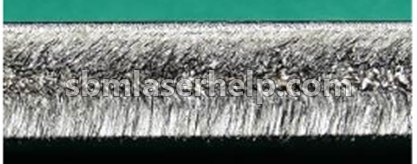
İğne şeklinde (ince) çapakAlt kenarın tüm uzunluğu boyunca kolayca giderilebilen ince iğnemsi çapak.Neden: Çok yüksek kesim hızı, odak çok derin.İlk adım: Odağı yukarı alın (0,5 mm adım).Fiber lazer paslanmaz çelikte neden çapak bırakıyor?
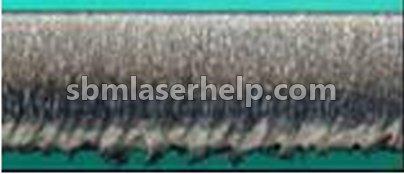
Uzun kalın çapakAlt kenarda ağır, kütlesel damla ve donmuş metal 'buz sarkıtları'.Neden: Yetersiz azot/hava basıncı, aşırı hız, içeri kaçmış odak.İlk adım: Odağı yukarı alın (0,5 mm adım).Fiber lazer paslanmaz çelikte neden çapak bırakıyor?
Plazma oluşumu (Plazma bulutu)Kesim bölgesinin üzerinde parlak mavi/mor ışıma, ışın nüfuziyet kaybı ve üst kısımda erime.Neden: Yetersiz azot basıncı, çok yüksek hız veya aşırı güç.İlk adım: Azot basıncını artırın (1 bar adım).Paslanmaz ve karbon çelikte odak nerede olmalı?
Alt kenarın erimesi ve kararmasıKenarın alt kısmı koyu mavi/kahverengi renk (oksidasyon) ve görsel aşırı ısınma izleri taşır.Neden: Düşük azot basıncı, kerf bölgesini soğutmak için yetersiz gaz debisi.İlk adım: Azot basıncını artırın (1 bar adım).Fiber lazer paslanmaz çelikte neden çapak bırakıyor?
Hangisi olduğundan emin değil misiniz? Kenarın fotoğrafını uygulamaya gönderin, kusuru ve çözümü söylesin.
6 kW fiber lazer ne kalınlıkta paslanmaz çelik keser?
Tabloya göre 25 mm kalınlığa kadar, azot veya havayla, 0,15 m/min hızda. Daha kalın sac 12 kW ile kesilir.
6 kW gücünde paslanmaz çelik hangi gazla kesilir?
Tabloya göre: 1–20 mm azotla, 22–25 mm azot veya havayla. Makineniz ve nozulunuz için tam modu uygulama seçer.
Odak, nozul ve kesme yüksekliği nerede?
Tablonun her satırı için SBM Laser Help uygulamasında, başka kaynaklardan alternatif modlarla birlikte.
Aralıklar, ışın yolu temiz olan tipik bir 3–6 kW fiber tezgâh içindir. Üretime girmeden önce her zaman tezgâh üreticinizin tablosuyla karşılaştırın.
Kendi tezgâhınızın sayıları mı lazım?
İçeride ne var, bakın
SBM Laser Help’te malzeme, kalınlık ve gaza göre kesim ve delme parametre tabloları, kesim hatalarının fotoğraftan teşhisi, tezgâh ve chiller hata kodları ve gaz tüketimi hesaplayıcıları var. Ücretsiz hesap, kart gerekmez.