Резка алюминия на волоконном лазере
Алюминий режут азотом под высоким давлением, как нержавейку, но он отражает луч и быстро отводит тепло. Ему нужен запас мощности на ту же толщину, и ошибок он почти не прощает: грязная линза или чуть сбитый фокус срывают рез, а не просто портят кромку. Режимы резки по мощности и толщине ниже; фокус, высота реза и сопло к каждому есть в SBM Laser Help.
Все режимы резки по металлу, толщине, газу и мощности лазера, с альтернативными режимами, есть в таблицах параметров SBM Laser Help.Таблицы параметров в приложении →
Параметры режимов резки алюминия по мощности и толщине
Вопросы по резке алюминия
- Какие параметры нужны для лазерной резки алюминия?
Алюминий режут азотом под высоким давлением, похоже на нержавейку, но его высокая отражающая способность и теплопроводность требуют большего запаса мощности на ту же толщину и куда меньше прощают грязную линзу или чуть сбитый фокус — оба случая дают потерю реза, а не просто ухудшение качества.
Читать ответ →

Дефекты при резке алюминия
Проблемы качества реза
- Волоконный лазер перестал прорезать лист — в чём дело?
Если станок, который раньше прорезал, перестал пробивать металл, значит луч теряет энергию по дороге к листу или приходит не туда. По вероятности: грязное или треснувшее защитное стекло, изношенное сопло, уход фокуса, падение давления газа и только потом сам источник.
Читать ответ → - Почему кромка реза шершавая и в бороздках, а не гладкая?
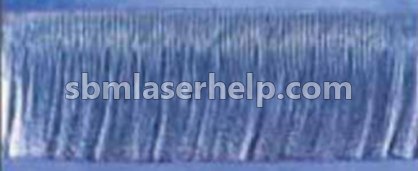
Бороздки — это отпечаток нестабильного фронта расплава. Грубые линии, тянущиеся назад, означают, что расплав не успевает: обычно дело в скорости, фокусе или динамике газа. Мелкие ровные линии нормальны и полностью не убираются; управлять можно их глубиной и тем, с какой высоты кромки они начинаются.
Читать ответ → - Почему лазерный станок разбрызгивает металл и забивает сопло?
Брызги — это расплав, выброшенный обратно вверх к головке вместо того, чтобы уйти вниз через рез, — обычно из-за слишком агрессивной врезки в толстый металл, заниженного зазора или давления выше нормы для сопла. Сопло забивается быстро, а забитое сопло только усиливает брызги.
Читать ответ → - Почему рез получается конусным — шире сверху, чем снизу?
Конусность значит, что луч не даёт реза с прямыми стенками через всю толщину: обычно фокус стоит на поверхности или выше на толстом металле, скорость чуть завышена, или изношенная линза рассеивает луч. Проявляется в основном на листе толще 8–10 mm, где лучу приходится проходить больше вглубь.
Читать ответ →


