Taglio dell’alluminio con laser a fibra
L'alluminio si taglia con azoto ad alta pressione, come l'inox, ma riflette il fascio e disperde il calore in fretta. Serve più margine di potenza a parità di spessore e perdona poco: una lente sporca o un fuoco leggermente sbagliato fanno perdere il taglio, non solo la qualità del bordo. I parametri di taglio per potenza e spessore sono qui sotto; fuoco, altezza di taglio e ugello di ciascuno sono in SBM Laser Help.
Tabella di taglio dell’alluminio per potenza e spessore
Taglio dell’alluminio: domande e risposte
- Quali impostazioni servono per tagliare l’alluminio al laser?
L’alluminio si taglia con azoto ad alta pressione, come l’inox, ma la sua alta riflettività e conducibilità termica richiedono più margine di potenza a parità di spessore, e tollera molto meno una lente sporca o un fuoco leggermente fuori posizione — entrambi portano a perdere il taglio, non solo a un calo di qualità.
Leggi la risposta →

Difetti comuni nel taglio dell’alluminio
Problemi di qualità di taglio
- Il laser a fibra non taglia più tutta la lamiera — cosa non va?
Quando una macchina che tagliava passante smette di penetrare, il fascio sta perdendo energia lungo il percorso verso la lamiera oppure arriva nel punto sbagliato. In ordine di probabilità: vetro di protezione sporco o crepato, ugello consumato, deriva del fuoco, perdita di pressione del gas e solo alla fine la sorgente.
Leggi la risposta → - Perché il bordo di taglio è ruvido e rigato invece che liscio?
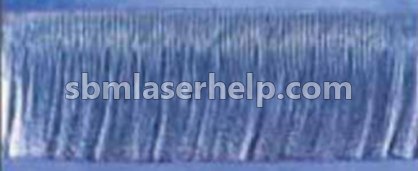
Le striature sono l’impronta di un fronte di fusione instabile. Righe grossolane che trascinano indietro dicono che il fuso non tiene il passo — di solito velocità, fuoco o dinamica del gas. Righe fini e regolari sono normali e non si eliminano del tutto; quello che controlli è la loro profondità e da che altezza del bordo cominciano.
Leggi la risposta → - Perché il mio laser produce spruzzi e intasa l’ugello?
Gli spruzzi sono fusione espulsa verso l’alto, verso la testa, invece che verso il basso attraverso il kerf — di solito per una foratura troppo aggressiva su materiale spesso, un’altezza ugello troppo bassa o una pressione troppo alta per l’ugello. Intasano rapidamente l’ugello, e un ugello intasato peggiora a sua volta gli spruzzi.
Leggi la risposta → - Perché il mio kerf laser è conico — più largo in alto che in basso?
La conicità significa che il fascio non produce un taglio a pareti dritte su tutto lo spessore: di solito il fuoco è a livello o sopra la superficie su materiale spesso, la velocità è leggermente troppo alta, oppure una lente usurata allarga il fascio. Si vede soprattutto su lamiera oltre gli 8–10 mm, dove il fascio deve percorrere più profondità.
Leggi la risposta →


