Taglio dell’acciaio dolce 2 mm su laser a fibra da 2 kW
Aggiornato:
Un laser a fibra da 2 kW taglia l’acciaio dolce da 2 mm con ossigeno a 1,5–1,6 bar e 5,2–5,5 m/min o con azoto o aria a 16 bar e 9 m/min. Per questa combinazione abbiamo 4 modalità: quella principale, dalla tabella del produttore della sorgente e 3 alternative, da altre sorgenti.
Velocità di taglio e pressione del gas a 2 kW
Da quale modalità partire
- Modalità principale. Punto di partenza per la maggior parte delle macchine da 2 kW, dalla tabella dello stesso produttore della sorgente.
- Modalità alternativa 1. Più veloce: 9 m/min contro 5,2 m/min. Pressione del gas più alta di 14,4 bar. Sorgente: Raycus 2000W. Provala quando il taglio è pulito e vuoi più velocità; se il bordo peggiora, torna alla modalità principale.
- Modalità alternativa 2. Sorgente: Raycus 2000W. Pressione e velocità uguali alla modalità principale; usala se la tua macchina ha questa sorgente o questa testa.
- Modalità alternativa 3. Più veloce: 5,5 m/min contro 5,2 m/min. Pressione dell’ossigeno più bassa di 0,1 bar. Sorgente: Max Single module MFSC-2000X. Provala quando il taglio è pulito e vuoi più velocità; se il bordo peggiora, torna alla modalità principale.
Tempo di taglio e consumo di gas al metro
A queste velocità un metro di taglio richiede circa 7–12 secondi. Il consumo di ossigeno attraverso l’ugello è di circa 1,3–1,4 m³ all’ora, cioè 4 litri per metro di taglio, foratura esclusa. Il consumo di azoto o aria attraverso l’ugello è di circa 38,6 m³ all’ora, cioè 71 litri per metro di taglio, foratura esclusa.
Tabella di taglio laser acciaio dolce: spessori e potenze vicini
| Spessore · potenza | Gas | Velocità, m/min |
|---|---|---|
| 1 mm · 2 kW | N₂ / aria | 25 |
| 2 mm · 1,5 kW | O₂ | 5 |
| 2 mm · 2 kW | O₂ | 5,2 |
| 2 mm · 3 kW | N₂ / aria | 16–20 |
| 2 mm · 3 kW | O₂ | 3,8–4,2 |
| 2 mm · 4 kW | N₂ / aria | 12–15 |
| 3 mm · 2 kW | O₂ | 4,2 |
| 4 mm · 2 kW | O₂ | 3 |
Con azoto o aria qui si taglia circa 1,3 volte più veloce che con ossigeno, ma servono 1 kW.
Difetti comuni nel taglio dell’acciaio dolce con ossigeno e con azoto o aria
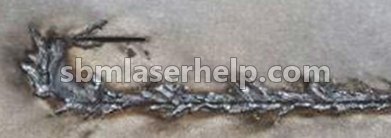
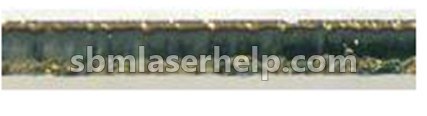
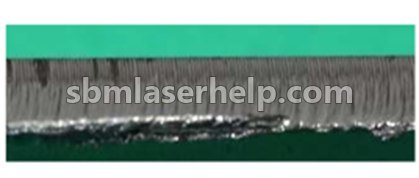
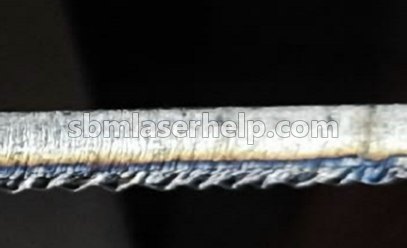
Non sai quale sia il tuo? Invia una foto del bordo all’app: ti dice il difetto e la soluzione.
Domande collegate
- Fino a che spessore un laser a fibra da 2 kW taglia l’acciaio dolce?
- Le nostre tabelle arrivano a 20 mm con 2 kW, a 0,4 m/min con ossigeno. Lo spessore successivo, 22 mm, parte da 3 kW.
- Perché la velocità è un intervallo?
- La superficie della lamiera, la qualità del metallo, la purezza dell’ossigeno e lo stato del vetro di protezione spostano il risultato. Parti dal valore più basso, fai un taglio di prova e alza la velocità a passi del 5% finché il bordo inferiore resta pulito.
- Dove sono fuoco, altezza di taglio e ugello?
- Dipendono dalla testa di taglio e dalla lente, quindi un numero unico spesso non va bene per la tua macchina. L’app mostra la modalità completa e la adatta alla macchina che aggiungi al profilo.