Tabella di taglio dell’acciaio inox su laser a fibra da 12 kW
Aggiornato:
Risposta breve
A 12 kW la tabella ha modalità di taglio dell’acciaio inox da 1 a 40 mm: con azoto (1–40 mm), con aria (1–30 mm), con azoto o aria (22–35 mm). La velocità va da 50–60 m/min su 1 mm a 0,15–0,2 m/min su 40 mm.
Velocità di taglio e pressione del gas per spessore
Scorri la tabella di lato →
Spessore
Gas
Pressione, bar
Velocità, m/min
Potenza, %
Gas per 1 m
Fuoco, mm
Altezza, mm
Ugello
1 mm
N₂
10
50–60
100
Aria
10
50–60
100
2 mm
N₂
12
40–45
100
Aria
10
40–45
100
3 mm
N₂
13
30–35
100
Aria
10
30–35
100
4 mm
N₂
12
22–26
100
Aria
10
22–28
100
5 mm
N₂
15
15–18
100
Aria
10
16–19
100
6 mm
N₂
8
13–15
100
Aria
10
14–17
100
8 mm
N₂
7
8–10
100
Aria
10
9–11
100
10 mm
N₂
5
6,5–7,5
100
Aria
10
7–8
100
12 mm
N₂
6
5–5,5
100
Aria
10
5,5–6
100
14 mm
N₂
6
3–3,5
100
Aria
10
3,5–4
100
16 mm
N₂
6
2–2,3
100
Aria
10
2,2–2,4
100
18 mm
N₂
6
1,3–1,5
100
Aria
10
1,3–1,6
100
20 mm
N₂
6
1,2–1,4
100
Aria
10
1,2–1,5
100
22 mm
N₂ / aria
16
1,3
100
25 mm
N₂
6
0,7–0,9
100
Aria
10
0,7–1
100
30 mm
N₂
10
0,25–0,3
100
Aria
10
0,3–0,6
100
35 mm
N₂ / aria
16
0,25
100
40 mm
N₂
15
0,15–0,2
100
Taglio dell’acciaio inox a potenze diverse: quanto rende ogni kilowatt
Spessore
3 kW, m/min
6 kW, m/min
12 kW, m/min
1 mm
28–35
40–50
50–60
3 mm
7–10
15–18
30–35
4 mm
5–6,5
10–12
22–28
6 mm
2–2,7
6–7
14–17
8 mm
1–1,2
3,5–3,8
9–11
16 mm
0,3
0,5–0,6
2,2–2,4
Difetti comuni nel taglio dell’acciaio inox
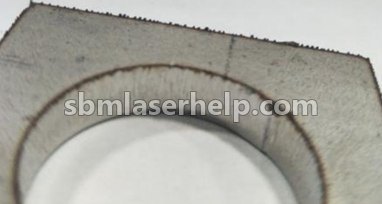
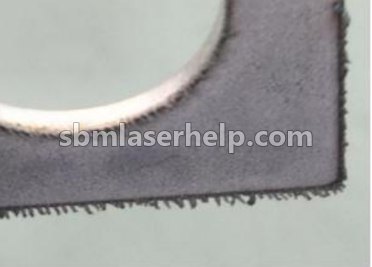
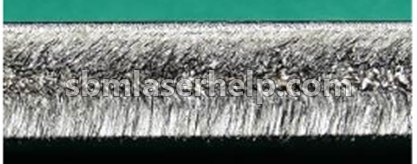
Bava aghiforme (fine)Bava fine e aghiforme su tutta la lunghezza del bordo inferiore, facile da rimuovere.Causa: Velocità di taglio troppo alta, fuoco abbassato troppo in profondità.Primo passo: Alzate il fuoco (passo 0,5 mm).Perché il laser a fibra lascia bava sull’acciaio inox?
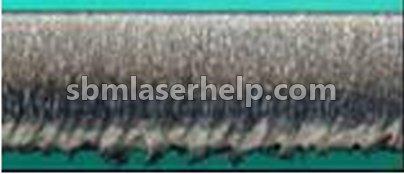
Bava lunga e spessaGocce massive pesanti e 'stalattiti' di metallo solidificato sul bordo inferiore.Causa: Pressione dell'azoto/aria insufficiente, velocità eccessiva, fuoco affondato.Primo passo: Alzate il fuoco (passo 0,5 mm).Perché il laser a fibra lascia bava sull’acciaio inox?
Formazione di plasma (nube di plasma)Intensa luminescenza blu/viola sopra la zona di taglio, riduzione della capacità di penetrazione del fascio e fusione della parte superiore.Causa: Pressione dell'azoto insufficiente, velocità troppo alta o potenza eccessiva.Primo passo: Aumentate la pressione dell'azoto (passo 1 bar).Dove deve stare il fuoco su acciaio inox e su acciaio dolce?
Fusione e annerimento del bordo inferioreLa parte inferiore del bordo presenta una colorazione blu scuro/marrone (ossidazione) con evidenti segni visivi di surriscaldamento.Causa: Bassa pressione dell'azoto, portata del gas insufficiente per il raffreddamento della zona di taglio (kerf).Primo passo: Aumentate la pressione dell'azoto (passo 1 bar).Perché il laser a fibra lascia bava sull’acciaio inox?
Non sai quale sia il tuo? Invia una foto del bordo all’app: ti dice il difetto e la soluzione.
Tabelle di taglio dell’acciaio inox ad altre potenze
Che spessore di acciaio inox taglia un laser a fibra da 12 kW?
Secondo la tabella fino a 40 mm, con azoto, a 0,15–0,2 m/min.
Con quale gas tagliare acciaio inox a 12 kW?
Secondo la tabella: con azoto (1–40 mm), con aria (1–30 mm), con azoto o aria (22–35 mm). L’app sceglie la modalità esatta per la tua macchina e il tuo ugello.
Dove trovo fuoco, ugello e altezza di taglio?
Per ogni riga della tabella sono nell’app SBM Laser Help, insieme a modalità alternative da altre fonti.
Gli intervalli valgono per una macchina a fibra tipica da 3–6 kW con percorso ottico pulito. Prima della produzione confronta sempre con la tabella del costruttore della tua macchina.
Ti servono i numeri della tua macchina?
Guarda cosa c’è dentro
SBM Laser Help contiene tabelle parametri di taglio e foratura per materiale, spessore e gas, diagnosi fotografica dei difetti di taglio, codici di errore di macchina e chiller e calcolatori del consumo di gas. Account gratuito, senza carta.