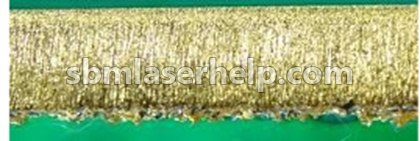
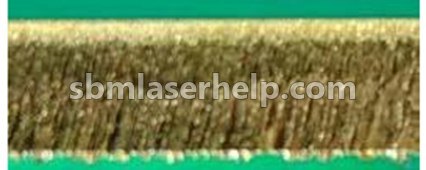
12 kW gücünde tabloda 1–16 mm arası pirinç kesim modları var: 1–16 mm azotla. Hız, 1 mm kalınlıkta 35–45 m/min, 16 mm kalınlıkta 0,8–1 m/min.
Kalınlığa göre kesim hızı ve gaz basıncı
Tabloyu yana kaydırın →
Kalınlık
Gaz
Basınç, bar
Hız, m/min
Güç, %
1 m için gaz
Odak, mm
Yükseklik, mm
Nozul
1 mm
N₂
12
35–45
100
2 mm
N₂
12
30–35
100
3 mm
N₂
12
18–22
100
4 mm
N₂
12
15–18
100
5 mm
N₂
14
12–15
100
6 mm
N₂
14
8–10
100
8 mm
N₂
14
5–7
100
10 mm
N₂
14
4–5
100
12 mm
N₂
14
1,8–2
100
14 mm
N₂
16
1,2–1,4
100
16 mm
N₂
16
0,8–1
100
Farklı güçlerde pirinç kesimi: her kilovat ne kazandırır
Kalınlık
3 kW, m/min
6 kW, m/min
12 kW, m/min
1 mm
20–28
30–40
35–45
2 mm
10–15
18–20
30–35
3 mm
5–6
12–14
18–22
4 mm
2,5–3
8–9
15–18
5 mm
1,8–2,2
5–5,5
12–15
6 mm
0,8–1
3,2–3,8
8–10
Pirinç kesiminde sık kusurlar
Pirinçin arka yüzünde yanma izleriPirinç levhanın arka yüzeyinde metal kopmalar ve büyük damlalar.Neden: Düşük yardımcı gaz basıncı, düşük hızda aşırı yüksek güç.İlk adım: Gaz basıncını artırın (1 bar adımlarla).Paslanmaz ve karbon çelikte odak nerede olmalı?
Pirinç alt yüzeyinde pürüzlülükPirinç parça kesiminin alt kısmında belirgin oluk izleri ve pürüzlülük.Neden: Aşırı yüksek odak konumu, aşırı yüksek gaz basıncı.İlk adım: Odağı yükseltin (0,5 mm adımlarla).Kesim kenarı neden pürüzsüz değil de kaba ve çizgili?
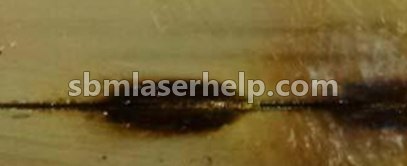
Işın yansıması / Pirinçte kesim kopmasıIşın pirinçin ayna yüzeyinden yansıyor, sıfırdan sıfıra kesim oluşmuyor.Neden: Alaşımın yüksek yansıtıcılığı, kesme kafasının aşırı yüksek hareket hızı.İlk adım: Hızı azaltın (%5 adımlarla).Fiber lazer sacı kesip geçmiyor — sorun ne?
Hangisi olduğundan emin değil misiniz? Kenarın fotoğrafını uygulamaya gönderin, kusuru ve çözümü söylesin.
Tabloya göre 16 mm kalınlığa kadar, azotla, 0,8–1 m/min hızda.
12 kW gücünde pirinç hangi gazla kesilir?
Tabloya göre: 1–16 mm azotla. Makineniz ve nozulunuz için tam modu uygulama seçer.
Odak, nozul ve kesme yüksekliği nerede?
Tablonun her satırı için SBM Laser Help uygulamasında, başka kaynaklardan alternatif modlarla birlikte.
Aralıklar, ışın yolu temiz olan tipik bir 3–6 kW fiber tezgâh içindir. Üretime girmeden önce her zaman tezgâh üreticinizin tablosuyla karşılaştırın.
Kendi tezgâhınızın sayıları mı lazım?
İçeride ne var, bakın
SBM Laser Help’te malzeme, kalınlık ve gaza göre kesim ve delme parametre tabloları, kesim hatalarının fotoğraftan teşhisi, tezgâh ve chiller hata kodları ve gaz tüketimi hesaplayıcıları var. Ücretsiz hesap, kart gerekmez.