Fiber lazerde pirinç kesimi
Pirinç, fiber lazer ışınının büyük kısmını yansıtır ve ısıyı hızla uzaklaştırır; bu yüzden yüksek basınçlı azot veya havayla ve güç payıyla kesilir. Kalın sacda ışın yüzeyden yansıyabilir ve kesim kopar. Güce ve kalınlığa göre kesim parametreleri aşağıda; her birinin odak, kesme yüksekliği ve nozul değerleri SBM Laser Help içindedir.
Güç ve kalınlığa göre pirinç kesim parametreleri
Pirinç kesiminde sık kusurlar
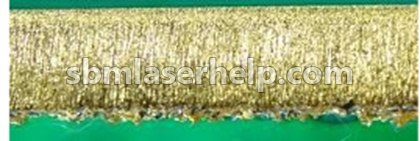
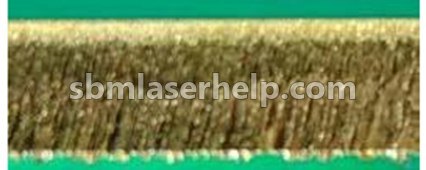
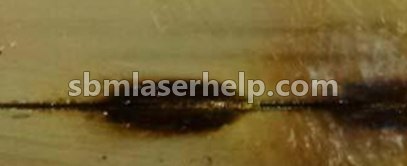
Kesim kalitesi sorunları
- Fiber lazer sacı kesip geçmiyor — sorun ne?
Daha önce kesip geçen bir tezgâh artık geçemiyorsa, ışın ya saca giderken enerji kaybediyordur ya da yanlış yere düşüyordur. Olasılık sırasıyla: kirli veya çatlak koruyucu cam, aşınmış nozul, odak kayması, gaz basıncı düşüşü ve ancak en sonda kaynağın kendisi.
Cevabı oku → - Kesim kenarı neden pürüzsüz değil de kaba ve çizgili?
Kesim çizgileri, kararsız bir ergime cephesinin parmak izidir. Kaba, geriye sürüklenen çizgiler ergiyiğin yetişemediğini gösterir — genelde hız, odak ya da gaz dinamiği yüzünden. İnce ve düzgün çizgiler normaldir ve tamamen yok edilemez; sizin kontrol ettiğiniz şey derinlikleri ve kenarın neresinden itibaren başladıklarıdır.
Cevabı oku → - Lazerim neden sıçrantı yapıyor ve nozulu tıkıyor?
Sıçrantı, ergiyiğin kerften aşağı gitmek yerine kafaya doğru geri fırlatılmasıdır — genelde kalın malzemeyi çok agresif delme, çok düşük ayar mesafesi (standoff) veya nozula göre çok yüksek basınçtan kaynaklanır. Nozulu hızla tıkar ve tıkalı nozul da sıçrantıyı daha da kötüleştirir.
Cevabı oku → - Lazerle kestiğim kerf neden koniklik gösteriyor — üstte alttan daha geniş?
Koniklik, ışının tüm kalınlık boyunca düz duvarlı bir kesim sağlayamadığı anlamına gelir: genelde kalın malzemede yüzeyde veya üzerinde kalan odak, biraz yüksek hız ya da ışını yayan aşınmış bir lens. Bu, ışının kat etmesi gereken derinliğin daha fazla olduğu 8–10 mm üzeri levhalarda çoğunlukla görülür.
Cevabı oku →


